[Paper Review] 2.5D 칩렛 패키지의 열·기계 공동 설계
Thermal-mechanical co-design and optimization of 2.5D chiplet integration
논문 첫 페이지. L. Cao et al., Thermal-mechanical co-design and optimization of 2.5D chiplet integration, Microelectronics Reliability 182 (2026) 116156. doi.org/10.1016/j.microrel.2026.116156
Liang Cao, Shiwen Zhang, Yaohui Rong, Menghan Li, Maogao Gong, Junsheng Xia, Xiaohui Guo — 안후이대학교 집적회로학원, 화동 집적광전자소자연구소 — Microelectronics Reliability 182권(2026) 116156
이 글은 어떤 글인가
요즘 AI 가속기의 사진을 보면 커다란 칩 하나가 아니라, 여러 개의 작은 칩이 한 판 위에 나란히 놓여 있다. 가운데에 연산 칩(GPU)이 있고 그 옆에 HBM 메모리가 둘러싸고 있는 식이다. 이렇게 여러 칩을 얇은 실리콘 판 위에 나란히 올려 하나의 칩처럼 동작하게 만드는 방식을 2.5D 패키징이라고 한다.
칩을 빽빽하게 모으면 성능은 좋아지지만 두 가지 골칫거리가 따라온다.
- 열: 좁은 곳에 전력을 많이 쓰는 칩이 모이니 뜨거워진다.
- 응력: 뜨거워지면 재료가 늘어나는데, 재료마다 늘어나는 정도가 달라 서로 당기고 밀면서 힘이 생긴다. 이 힘이 반복되면 연결부가 금이 가고 끊어진다.
이 둘은 따로 떨어진 문제가 아니다. 온도가 응력을 만들기 때문이다. 그래서 열 설계와 기계 설계를 함께 해야 한다는 뜻으로 열·기계 공동 설계(thermal-mechanical co-design)라는 말을 쓴다.
이 논문은 칩 두 개가 올라간 2.5D 패키지를 컴퓨터 안에 3차원으로 만들어놓고, 설계 변수를 하나씩 바꿔가며 최고 온도와 최대 응력이 어떻게 변하는지 시뮬레이션한 연구다. 바꿔본 변수는 이렇다.
| 구분 | 바꿔본 변수 |
|---|---|
| 열 | 방열판 핀 개수, 핀 높이, 대류 열전달 계수, TIM 열전도도, 칩 사이 간격 |
| 응력 | 마이크로범프 피치, 인터포저 두께, TSV 범프 간격 |
마지막에는 응력 관련 변수 세 개를 동시에 바꾸는 64가지 조합을 계산해, 목적에 따라 고를 수 있는 두 가지 설계안을 제시한다.
실험 없이 시뮬레이션만으로 이루어진 연구이고, 모델도 실제 패키지보다 크게 단순화되어 있다. 그래서 숫자 자체보다는 어떤 변수를 바꾸면 어떤 방향으로, 얼마나 민감하게 변하는가를 보는 논문으로 읽는 것이 좋다. 이 점은 마지막 부분에서 따로 짚는다.
구성은 이렇다.
- 0부: 칩렛, 인터포저, 열저항, 열팽창, 응력 같은 기초
- 1부: 논문이 만든 모델
- 2부: 온도를 낮추는 변수들
- 3부: 응력을 줄이는 변수들
- 4부: 여러 변수를 함께 바꿨을 때
- 5부: 이 논문을 비판적으로 읽기
이미 패키징에 익숙하다면 1부부터 읽어도 된다.
0부. 먼저 기초부터
칩렛: 큰 칩을 조각내는 이유
지난 수십 년간 반도체 성능은 트랜지스터를 작게 만들어 한 칩에 더 많이 넣는 방식으로 올라갔다. 이 흐름을 무어의 법칙이라고 부른다. 그런데 트랜지스터를 더 작게 만드는 일이 점점 어렵고 비싸지면서, 대신 칩 자체를 크게 만들거나 여러 개를 이어 붙이는 방향으로 무게가 옮겨가고 있다.
칩을 무작정 크게 만들 수는 없다. 이유는 세 가지다.
- 수율: 웨이퍼에는 먼지나 결함이 일정 확률로 흩어져 있다. 칩이 크면 결함 하나에 걸릴 확률이 커지고, 결함 하나만 있어도 그 칩 전체를 버려야 한다. 큰 피자 한 판에 머리카락이 떨어지면 통째로 버리지만, 조각 피자 여러 개였다면 한 조각만 버리면 되는 것과 같다.
- 노광 크기 한계: 칩 회로를 새기는 노광 장비가 한 번에 찍을 수 있는 면적(레티클 크기, 약 26 × 33mm)이 정해져 있다.
- 공정 궁합: 연산 회로는 최신 공정이 유리하지만, 입출력 회로나 아날로그 회로는 굳이 비싼 최신 공정으로 만들 필요가 없다.
그래서 큰 칩을 기능별로 작은 칩 여러 개로 나눠 따로 만든 뒤, 패키지 안에서 다시 이어 붙인다. 이 작은 칩 하나하나를 칩렛(chiplet)이라고 부른다. 서로 다른 공정이나 회사에서 만든 칩렛을 섞어 쓰는 것을 이종 집적(heterogeneous integration)이라고 한다.
2D, 2.5D, 3D
칩렛을 이어 붙이는 방법은 크게 세 가지다.
- 2D: 칩들을 일반 패키지 기판 위에 나란히 놓고 기판의 배선으로 연결한다. 기판 배선은 굵고 간격이 넓어서 칩 사이에 오갈 수 있는 신호선 수가 적다.
- 2.5D: 칩들을 인터포저(interposer)라는 얇은 실리콘 판 위에 나란히 올린다. 인터포저는 반도체 공정으로 만들기 때문에 기판보다 훨씬 가늘고 촘촘한 배선을 깔 수 있다. 칩 사이에 수천 가닥의 신호선을 짧게 연결할 수 있다.
- 3D: 칩을 아예 위로 쌓는다. 가장 가깝게 연결되지만, 가운데 층의 열이 빠져나가기 어렵고 공정도 까다롭다.
2.5D는 2D보다 연결이 훨씬 촘촘하면서 3D보다 열과 공정 부담이 적은 중간 지점이다. 그래서 이름도 2.5D다. NVIDIA의 GPU와 HBM을 잇는 TSMC의 CoWoS가 대표적인 2.5D 패키지다.
2.5D 패키지를 아래에서 위로 훑어보기
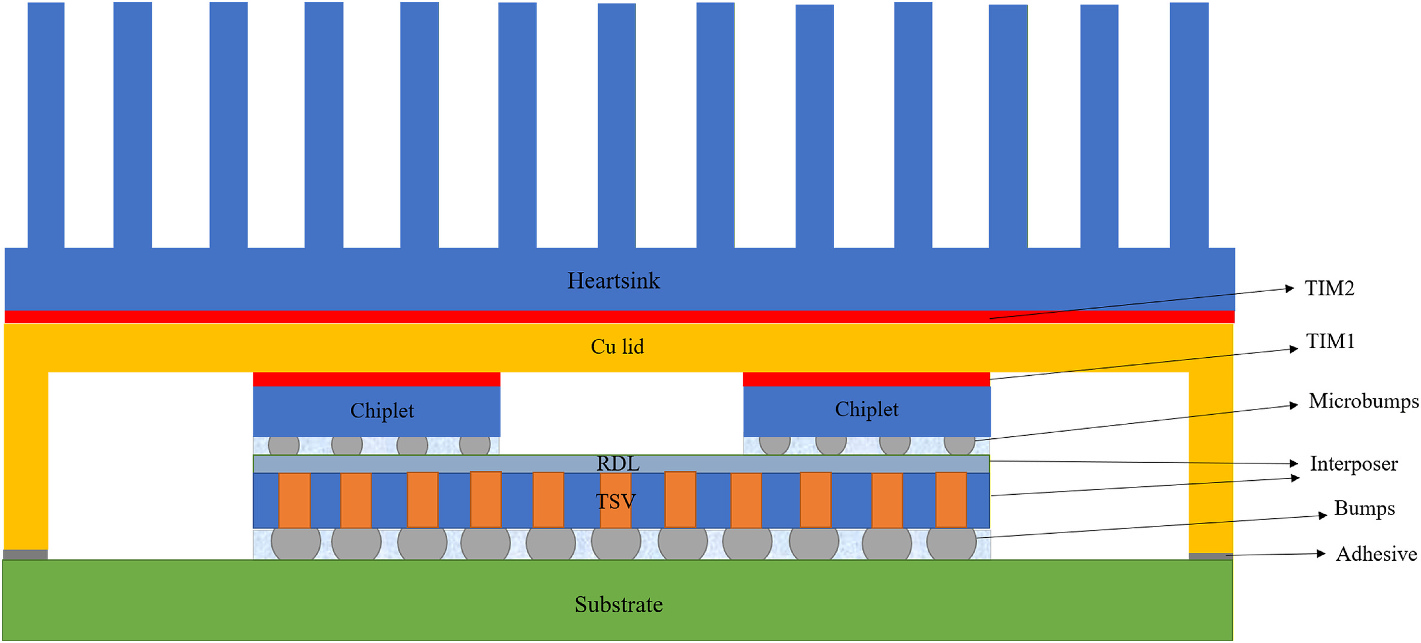
논문이 모델링한 2.5D 칩렛 패키지의 구조. 아래부터 기판, C4 범프, TSV가 뚫린 인터포저와 그 위의 RDL, 마이크로범프, 칩렛 두 개, TIM1, 구리 리드, TIM2, 방열판 순이다. 그림 속 Heartsink는 Heatsink의 오타다.
Fig. 1을 아래에서 위로 올라가며 부품을 하나씩 보자.
- 기판(substrate): 맨 아래의 초록색 판. 유리섬유와 에폭시로 만든 일반 회로기판(FR4)과 비슷한 재료로, 패키지를 메인보드에 연결하는 역할을 한다.
- C4 범프(Bumps): 인터포저와 기판을 잇는 작은 땜납 공. C4는 Controlled Collapse Chip Connection의 약자로, 녹을 때 적당히 눌려 모양이 잡히도록 만든 땜납 범프라는 뜻이다.
- TSV(Through-Silicon Via, 실리콘 관통 전극): 인터포저를 위아래로 꿰뚫는 구리 기둥. 인터포저 윗면의 신호를 아랫면 C4 범프로 내려보내는 엘리베이터 역할이다. 구리와 실리콘 사이에는 전기가 새지 않도록 얇은 절연막(SiO₂)을 입힌다.
- 인터포저(Interposer): 칩렛들이 올라앉는 얇은 실리콘 판.
- RDL(Redistribution Layer, 재배선층): 인터포저 윗면에 깔린 가는 금속 배선층. 칩렛끼리 신호를 주고받는 도로망이다.
- 마이크로범프(Microbumps): 칩렛과 인터포저를 잇는 아주 작은 땜납 연결부.
- 칩렛(Chiplet): 실제로 연산을 하고 열을 내는 칩.
- TIM1: 칩렛 윗면과 리드 사이에 바르는 열 계면 물질(Thermal Interface Material). 뒤에서 자세히 설명한다.
- 구리 리드(Cu lid): 칩 전체를 덮는 구리 뚜껑. 칩을 보호하고 열을 옆으로 넓게 퍼뜨린다. 가장자리는 접착제(Adhesive)로 기판에 붙어 있다.
- TIM2: 리드와 방열판 사이의 열 계면 물질.
- 방열판(Heatsink): 맨 위의 알루미늄 덩어리. 얇은 핀(fin)이 여러 장 솟아 있어 공기와 닿는 면적을 넓힌다.
칩렛에서 생긴 열은 대부분 칩렛 → TIM1 → 리드 → TIM2 → 방열판 → 공기의 순서로 위로 빠져나간다. 일부는 아래쪽 인터포저와 기판으로도 흘러간다.
열은 어떻게 빠져나가는가
열이 이동하는 방법은 세 가지다.
- 전도(conduction): 고체 안에서 뜨거운 쪽에서 차가운 쪽으로 열이 옮겨가는 것. 뜨거운 국에 담가둔 숟가락 손잡이가 뜨거워지는 현상이다. 재료마다 열을 얼마나 잘 전하는지가 다르고, 이를 열전도도(thermal conductivity, 단위 W/(m·K))로 나타낸다. 구리는 400, 실리콘은 130, 공기는 0.026 정도다.
- 대류(convection): 고체 표면에 닿은 공기나 물이 열을 받아 흘러가며 가져가는 것. 뜨거운 음식에 입김을 불면 빨리 식는 이유다. 얼마나 잘 가져가는지를 대류 열전달 계수(h, 단위 W/(m²·K))로 나타낸다. 바람 없이 공기가 저절로 움직이는 자연 대류는 대략 2
25, 팬으로 바람을 불어주는 강제 대류는 수십수백이다. - 복사(radiation): 뜨거운 물체가 빛(적외선)으로 열을 내보내는 것. 이 논문의 온도 범위에서는 전도와 대류에 비해 작아서 무시했다.
열저항: 열의 흐름을 전기회로처럼 보기
열이 흐르는 길을 전기회로처럼 생각하면 편하다. 전류가 저항을 지날 때 전압이 떨어지듯, 열이 어떤 층을 지날 때마다 온도가 떨어진다. 이 층이 열의 흐름을 방해하는 정도를 열저항(thermal resistance)이라고 한다.
칩 온도 = 공기 온도 + 발열량 × (칩렛 + TIM1 + 리드 + TIM2 + 방열판 + 대류의 열저항 합)
이 식에서 두 가지를 기억해두면 2부의 결과가 모두 이해된다.
- 열저항들은 직렬로 더해진다. 전체 온도를 낮추려면 이 중 어느 하나라도 줄이면 된다.
- 그런데 가장 큰 열저항을 줄여야 효과가 크다. 이미 작은 저항을 더 줄여봐야 전체 합은 거의 변하지 않는다. 고속도로에서 막히는 구간이 하나 있으면, 다른 구간을 아무리 넓혀도 도착 시간은 그 병목 구간이 결정하는 것과 같다.
자연 대류 조건에서는 보통 방열판에서 공기로 넘어가는 대류 열저항이 가장 크다. 공기가 열을 가져가는 능력이 워낙 약하기 때문이다.
TIM: 틈새를 메우는 풀
두 고체 면을 맞대면 매끈해 보여도 현미경으로 보면 울퉁불퉁해서 실제로 닿는 면적은 일부뿐이고, 나머지는 공기가 차 있다. 공기는 열을 거의 전하지 않으니 이 틈이 큰 열저항이 된다. 그래서 그 사이에 서멀 그리스나 서멀 패드 같은 말랑한 물질을 채워 공기를 밀어낸다. 이것이 TIM이다. PC 조립할 때 CPU 위에 바르는 서멀 그리스가 바로 TIM이다.
TIM의 열전도도는 보통 1~10 W/(m·K) 정도로, 금속보다는 훨씬 낮지만 공기보다는 수백 배 높다.
접합 온도
칩 안에서 트랜지스터가 실제로 동작하는 부분의 온도를 접합 온도(junction temperature)라고 한다. 칩에서 가장 뜨거운 곳이다. 대개 100°C 안팎을 넘지 않도록 설계한다. 이보다 뜨거워지면 트랜지스터가 느려지고 전력이 새며, 오래 쓰면 배선과 연결부가 빨리 망가진다. 이 논문이 낮추려는 최고 온도(Tmax)가 바로 이것이다.
열이 어떻게 응력을 만드는가
대부분의 재료는 뜨거워지면 늘어난다. 여름에 철로 이음매 사이 간격이 좁아지는 이유다. 온도 1°C당 길이가 얼마나 늘어나는지를 열팽창 계수(CTE, Coefficient of Thermal Expansion)라고 한다. 단위는 10⁻⁶/K, 즉 온도가 1°C 오를 때 길이가 100만 분의 몇 늘어나는지다.
논문이 사용한 재료의 성질은 다음과 같다.
| 재료 | 열전도도 W/(m·K) | CTE 10⁻⁶/K | 영률 GPa | 쓰인 곳 |
|---|---|---|---|---|
| 알루미늄(Al) | 238 | 23 | 70 | 방열판 |
| 구리(Cu) | 400 | 17 | 110 | 리드, TSV, 범프 일부 |
| 이산화규소(SiO₂) | 1.4 | 0.5 | 65 | TSV 절연막 |
| 실리콘(Si) | 130 | 2.6 | 170 | 칩렛, 인터포저 |
| FR4 | 0.3 | 18 | 22 | 기판 |
| 땜납(60Sn-40Pb) | 55 | 21 | 10 | 범프 |
영률(Young’s modulus)은 재료가 얼마나 딱딱한지, 즉 같은 힘으로 당겼을 때 얼마나 덜 늘어나는지를 나타낸다. 값이 클수록 단단하다.
표에서 CTE 열을 보자. 실리콘은 2.6인데 구리는 17, 땜납은 21, 기판(FR4)은 18이다. 실리콘은 거의 늘어나지 않는데 그 주변 재료들은 6~8배씩 늘어난다.
이렇게 서로 붙어 있는 재료가 다르게 늘어나려 하면, 서로 붙잡고 있으니 마음대로 늘어나지 못하고 내부에 힘이 쌓인다. 이것이 열응력(thermal stress)이다. 이 현상을 CTE 불일치(CTE mismatch)라고 부른다.
예를 들어보자. 실리콘 인터포저에 구리 TSV가 박혀 있다. 온도가 오르면 구리 기둥은 굵어지려 하고, 둘러싼 실리콘은 거의 그대로다. 구리는 실리콘을 밀어내고 실리콘은 구리를 조인다. 이 힘은 특히 모서리나 재료 경계에 몰리는데, 이를 응력 집중(stress concentration)이라고 한다. 응력이 모이는 곳에서 금이 가고, 땜납이 갈라지고, 층이 벌어진다.
반대로 식을 때도 마찬가지다. 칩을 켜고 끌 때마다 늘어났다 줄어들기를 반복하면, 철사를 여러 번 구부렸다 펴면 끊어지듯 연결부가 피로 파괴된다.
응력의 단위와 폰 미세스 응력
응력(stress)은 재료 안의 단위 면적당 힘이다. 단위는 N/m², 다른 이름으로 Pa(파스칼)이다. 이 논문의 숫자들을 읽기 쉽게 바꾸면 이렇다.
- 10⁶ N/m² = 1 MPa(메가파스칼)
- 10⁷ N/m² = 10 MPa
- 10⁸ N/m² = 100 MPa
1 MPa는 손톱만 한 1cm² 면적에 약 10kg의 무게가 실린 정도다. 그러니 100 MPa는 같은 면적에 1톤이 실린 셈이다.
재료 속의 응력은 방향에 따라 여러 성분이 있다. 당기는 힘, 누르는 힘, 비트는 힘이 동시에 작용한다. 이것들을 하나의 숫자로 합쳐 재료가 영구적으로 휘거나 망가지기 시작하는 정도와 비교하기 좋게 만든 값이 폰 미세스 응력(von Mises stress)이다. 이 논문에 나오는 응력 값은 모두 이 폰 미세스 응력의 최댓값, 즉 최대 등가 응력이다.
유한요소해석
이런 복잡한 구조의 온도와 응력은 손으로 풀 수 없다. 그래서 구조를 수십만 개의 작은 조각(요소)으로 잘게 나눈 뒤, 조각마다 간단한 식을 세우고 이웃 조각과의 관계를 이어 거대한 연립방정식을 컴퓨터로 푼다. 이것이 유한요소해석(FEA, Finite Element Analysis)이다. 레고 블록으로 곡면을 흉내 내는 것처럼, 조각이 작을수록 실제에 가까워진다. 이 조각들의 그물망을 메시(mesh)라고 한다.
이 논문은 상용 유한요소 프로그램인 COMSOL Multiphysics를 사용했다. 여러 물리 현상(열, 기계, 전기 등)을 한 모델에서 함께 풀 수 있는 프로그램이다.
1부. 논문이 만든 모델
형상
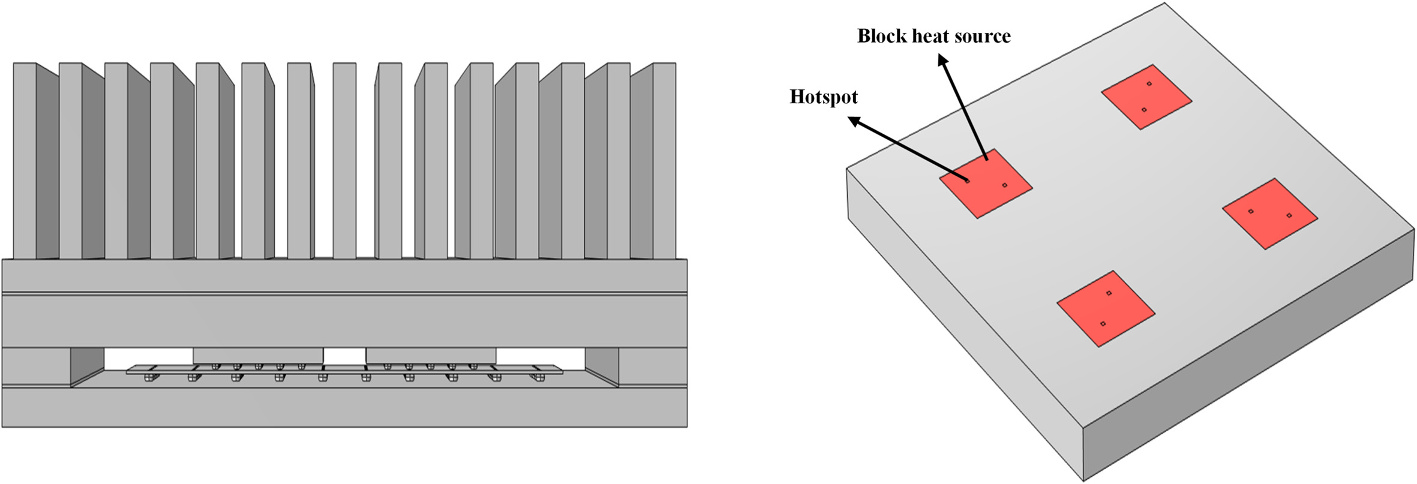
3차원 모델(왼쪽)과 칩렛 위 발열원 배치(오른쪽). 칩렛마다 1mm × 1mm 크기의 발열 블록 네 개가 있고, 각 블록 안에 50µm × 50µm 크기의 핫스팟이 들어 있다.
모델의 주요 치수는 다음과 같다.
| 부품 | 크기 | 개수 |
|---|---|---|
| 방열판 바닥 | 30 × 30 × 1 mm | 1 |
| 방열판 핀 | 1 × 30 × 6 mm | 15 |
| 리드 | 30 × 30 × 2.64 mm | 1 |
| TIM | 6 × 6 × 0.1 mm | 2 |
| 칩렛 | 6 × 6 × 0.6 mm | 2 |
| 마이크로범프 | 반지름 0.15, 높이 0.18 mm | 5 × 10 |
| 인터포저 | 20 × 10 × 0.11 mm | 1 |
| TSV | 반지름 0.06, 높이 0.1 mm | 5 × 10 |
| C4 범프 | 반지름 0.2, 높이 0.24 mm | 5 × 10 |
| 기판 | 30 × 30 × 1.2 mm | 1 |
한 변이 6mm인 칩렛 두 개가 20 × 10mm 인터포저 위에 놓여 있고, 전체 패키지는 가로세로 30mm다. 손톱보다 조금 큰 칩 두 개가 우표 크기의 패키지에 들어 있다고 생각하면 된다.
몇 가지를 단순화했다.
- 언더필과 몰딩이 없다. 실제 패키지에서는 범프 사이 빈 공간을 에폭시 수지(언더필)로 채워 범프를 보호한다. 이 모델에는 그것이 없다.
- RDL의 세부 배선을 그리지 않았다. 열은 주로 위쪽으로 빠져나가고 RDL이 열에 미치는 영향이 작기 때문이라고 설명한다.
- 범프와 TSV가 실제보다 훨씬 크다. 이 부분은 5부에서 다시 다룬다.
발열원: 칩은 고르게 뜨거워지지 않는다
실제 칩은 부위마다 하는 일이 달라서 전체가 고르게 뜨거워지지 않는다. 연산이 몰리는 곳은 특히 뜨거워지는데, 이런 곳을 핫스팟(hotspot)이라고 한다. 논문은 이를 흉내 내기 위해 발열을 세 단계로 나눴다.
- 칩렛 전체: 부피당 2 × 10⁷ W/m³. 칩렛 하나당 약 0.43W에 해당한다.
- 1mm × 1mm 블록 네 개: 면적당 2 × 10⁵ W/m². 기능 블록 수준의 차이를 흉내 낸다.
- 50µm × 50µm 핫스팟 여덟 개: 면적당 4 × 10⁷ W/m². 국소적으로 매우 뜨거운 지점이다.
핫스팟의 열유속 4 × 10⁷ W/m²는 1cm²당 4,000W에 해당한다. 면적이 아주 작아서 전체 전력은 크지 않지만, 좁은 곳에 에너지가 몰려 있어 그 부분의 온도를 끌어올린다.
경계 조건
- 주변 공기 온도: 293.15K(20°C)
- 방열판 표면의 대류 열전달 계수: h = 10 W/(m²·K). 팬 없는 자연 대류 수준이다.
- 기판 바닥면: h = 2 W/(m²·K). 메인보드 쪽은 공기가 잘 안 통한다고 본 것이다.
- 기계적으로는 모델 바닥을 고정했다.
계산 순서: 온도를 먼저, 응력은 그다음
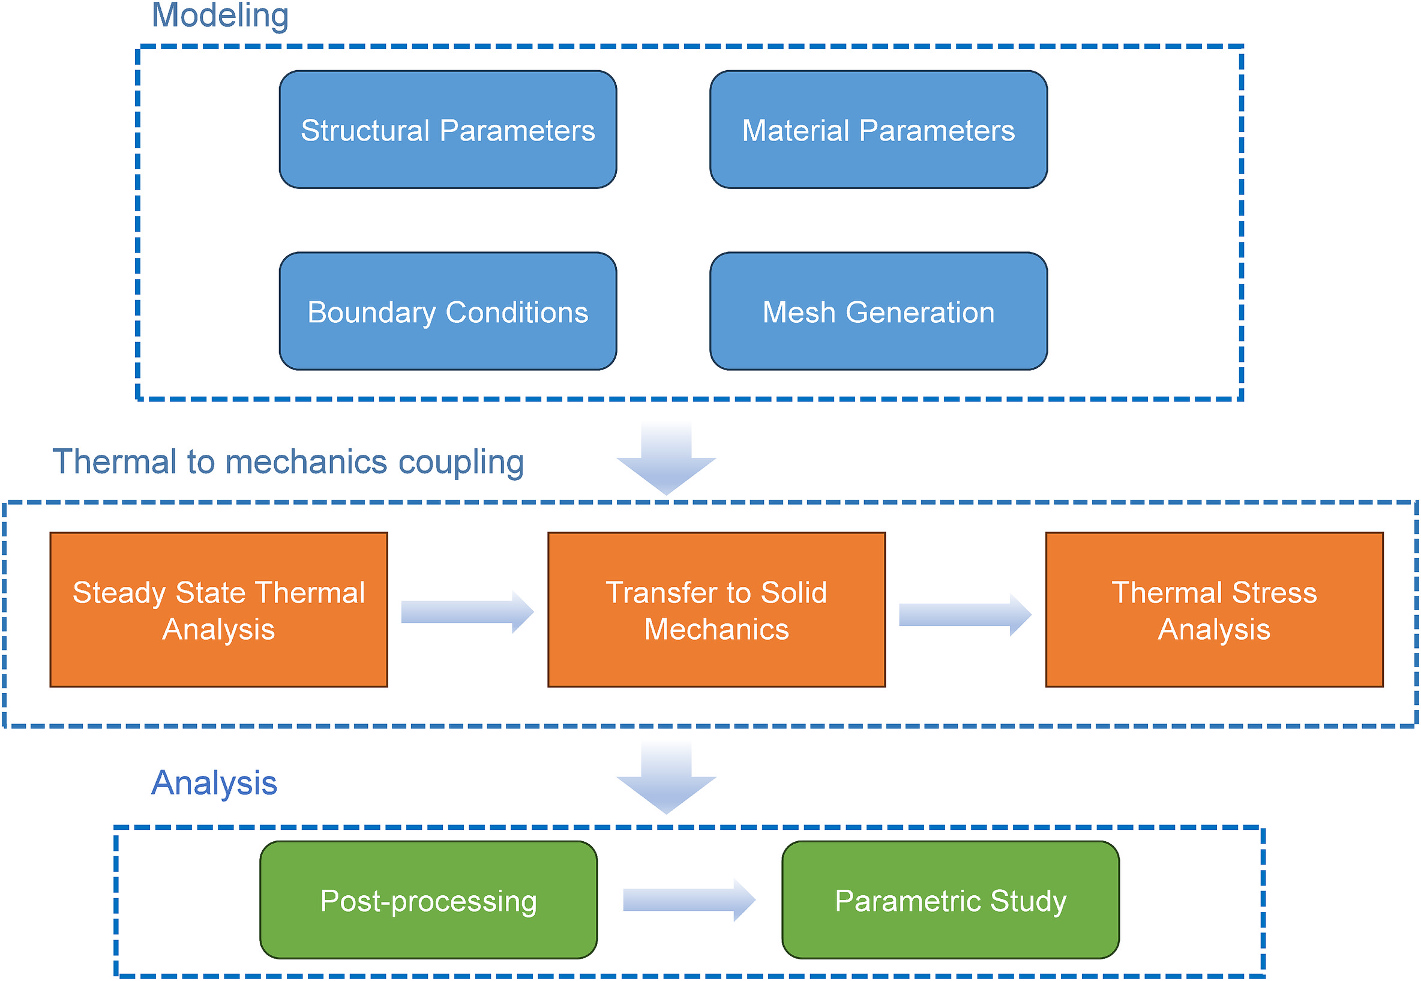
시뮬레이션 흐름. 모델링(구조·재료·경계조건·메시) → 정상상태 열해석 → 온도장을 구조해석으로 전달 → 열응력 해석 → 후처리와 변수 스윕.
계산은 두 단계로 나뉜다.
- 열해석: 전원을 켜고 충분히 오래 지나 온도가 더 이상 변하지 않는 상태(정상상태, steady state)의 온도 분포를 구한다. 푸리에의 열전도 법칙(열은 온도가 가파르게 변하는 방향으로, 그 기울기에 비례해 흐른다)과 뉴턴의 냉각 법칙(표면에서 공기로 빠져나가는 열은 표면과 공기의 온도 차에 비례한다)을 쓴다.
- 구조해석: 1에서 구한 온도 분포를 입력으로 넣어, 각 재료가 늘어나려는 양과 그로 인한 응력을 계산한다. 모든 재료는 힘을 빼면 원래 모양으로 돌아가는 선형 탄성체로 가정했다.
온도가 응력에 영향을 주지만 응력은 다시 온도에 영향을 주지 않으므로, 이렇게 한 방향으로만 넘겨주는 순차 결합(sequential coupling)으로 충분하다.
메시
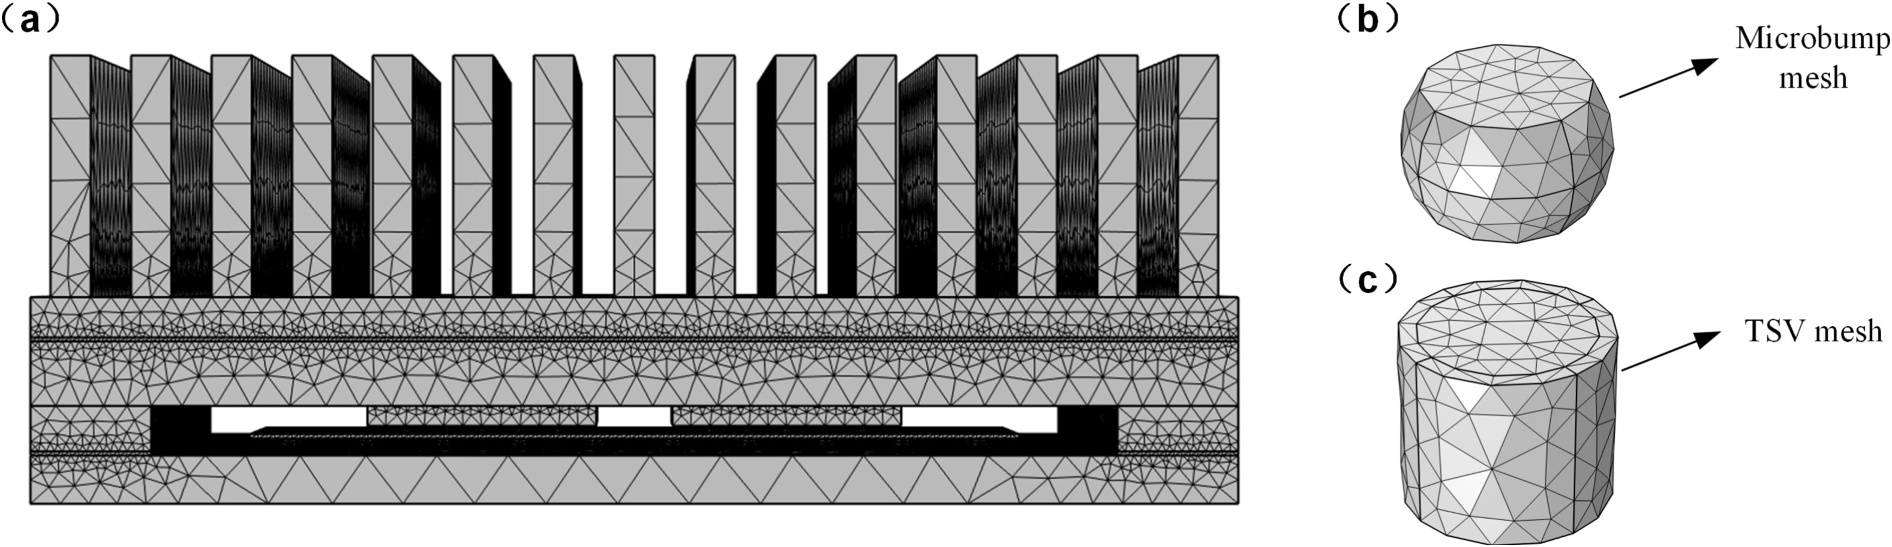
유한요소 메시. (a) 방열판을 포함한 전체 패키지, (b) 촘촘하게 나눈 마이크로범프, (c) 촘촘하게 나눈 TSV.
전체는 사면체 요소로 나눴고, 온도와 응력이 급하게 변하는 마이크로범프와 TSV 주변은 더 잘게 쪼갰다.
2부. 온도를 낮추는 변수들
기준 설정은 핀 15개, 핀 높이 6mm, 대류 계수 10 W/(m²·K), TIM 열전도도 3 W/(m·K), 칩렛 간격 2mm다. 여기서 한 번에 하나씩만 바꾼다.
핀 개수: 6개 → 15개
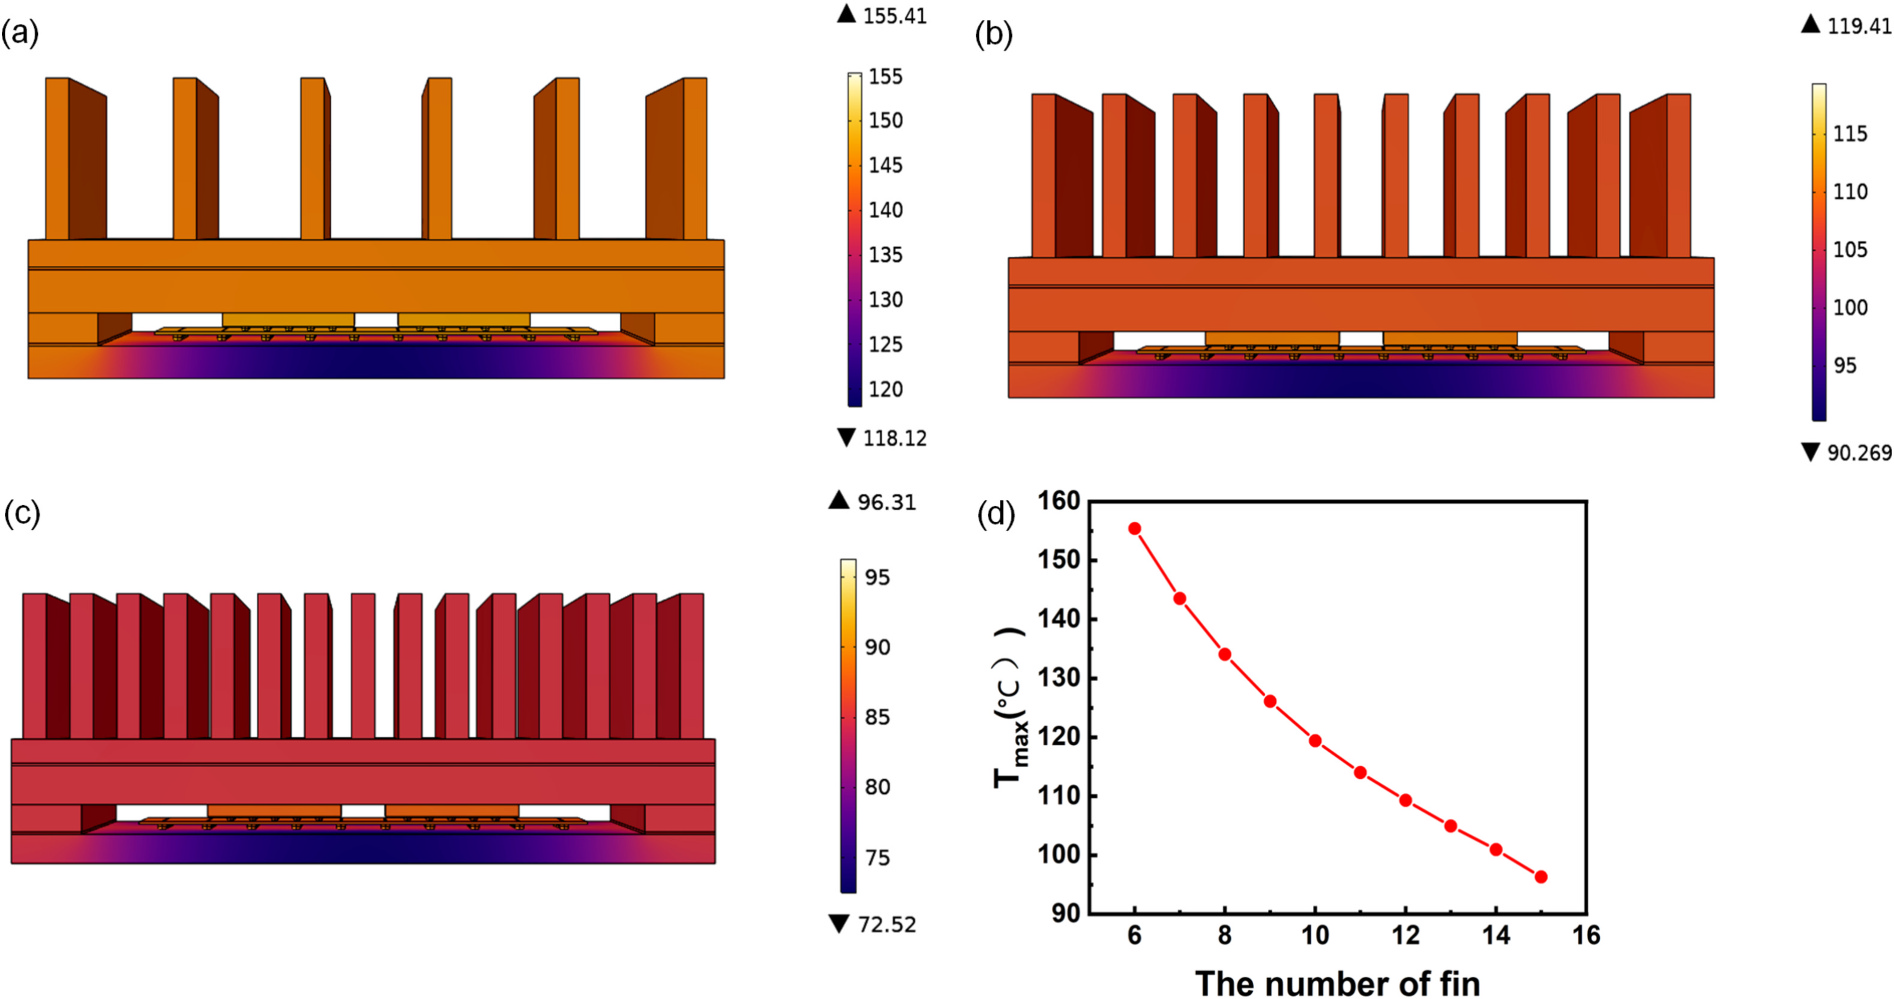
방열판 핀 개수에 따른 온도 분포. (a) 6개, (b) 10개, (c) 15개, (d) 핀 개수에 따른 최고 온도. 6개일 때 155.41°C에서 15개일 때 96.31°C로 떨어진다.
핀이 6개일 때 최고 온도는 155.41°C, 15개일 때는 96.31°C다. 59.1°C, 비율로 38% 낮아졌다.
이유는 간단하다. 핀이 많을수록 공기와 닿는 표면적이 넓어진다. 대류로 빠져나가는 열은 면적에 비례하므로, 가장 큰 병목인 대류 열저항이 줄어든다.
다만 효과는 점점 줄어든다. 6개에서 10개로 늘릴 때는 크게 떨어지지만, 10개를 넘어가면 하나 더할 때마다 떨어지는 폭이 작아진다. 또 이 모델은 핀 개수와 관계없이 대류 계수를 같은 값으로 두었다. 실제로는 핀이 너무 촘촘하면 핀 사이로 공기가 잘 흐르지 못해 대류 계수가 떨어진다. 저자들도 이 결과를 절대값이 아니라 비교용 경향으로 읽어야 한다고 적었다.
핀 높이: 5mm → 15mm
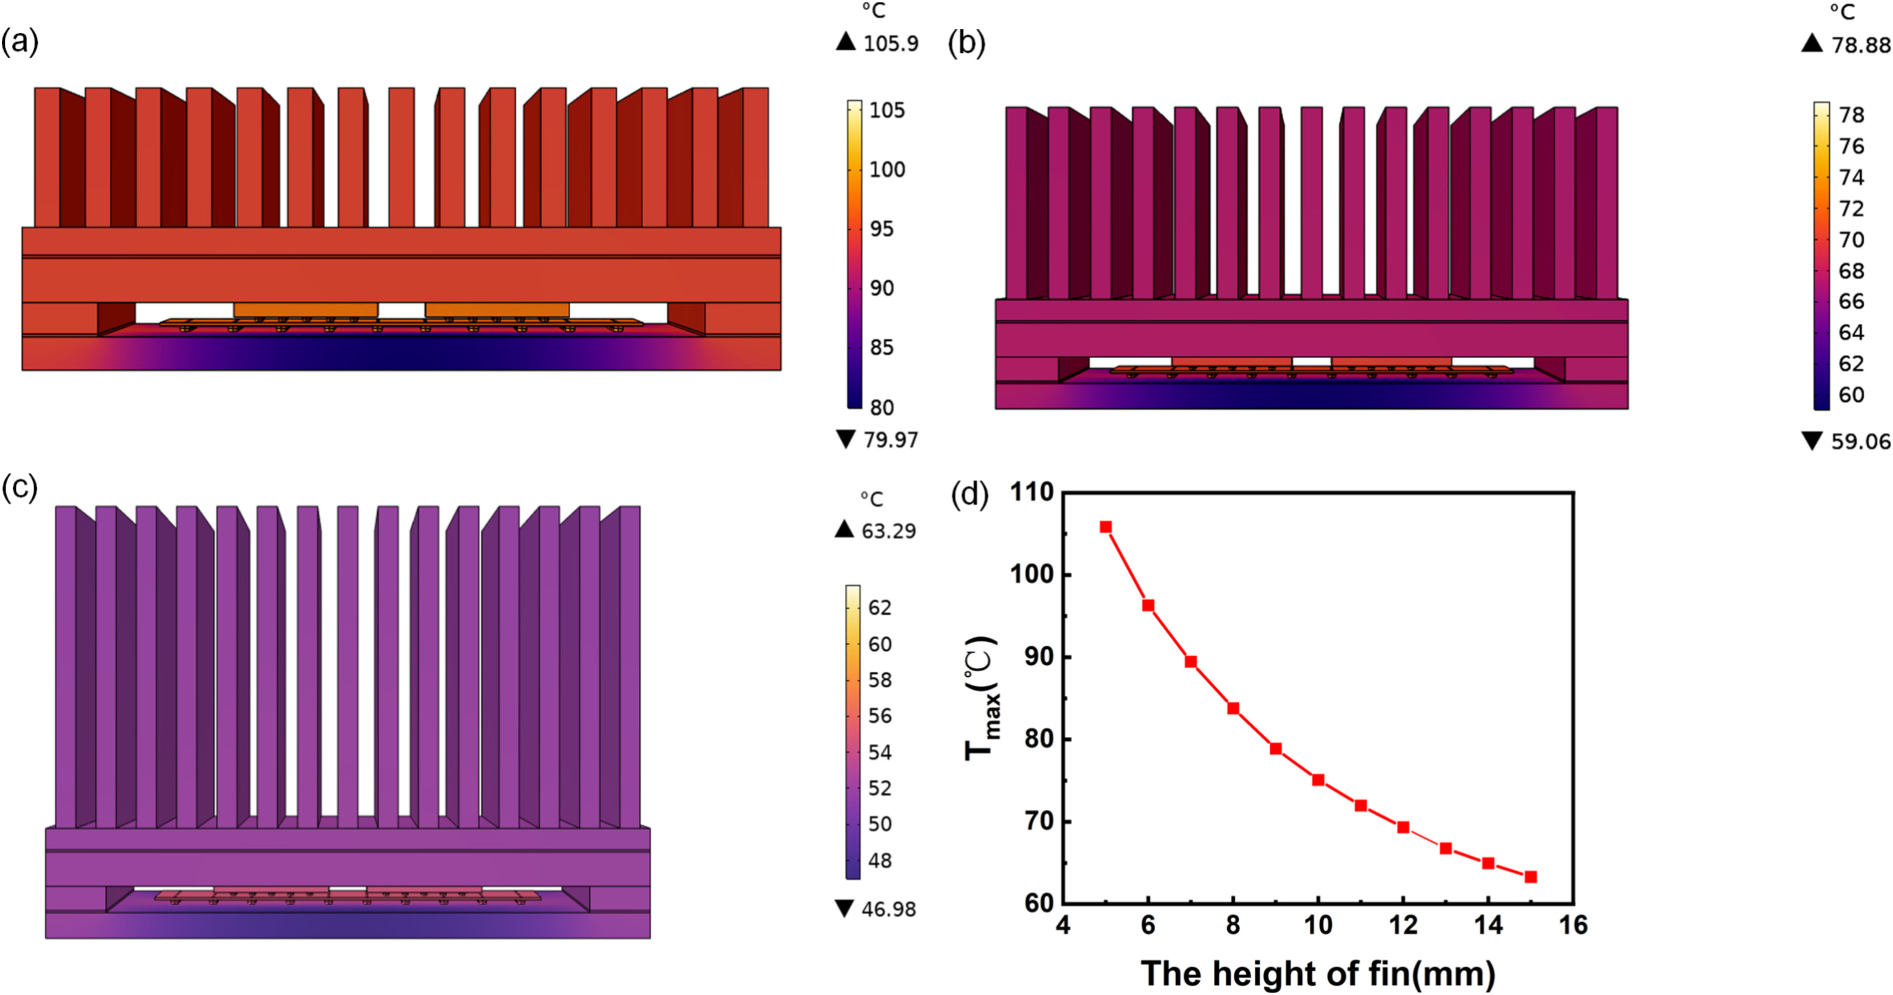
핀 높이에 따른 온도 분포. (a) 5mm, (b) 10mm, (c) 15mm, (d) 핀 높이에 따른 최고 온도. 105.9°C에서 63.29°C로 떨어지지만 10mm를 넘으면 감소 폭이 줄어든다.
핀 높이를 5mm에서 15mm로 올리면 최고 온도가 105.9°C에서 63.29°C로 떨어진다.
여기서도 효과는 점점 줄어든다. 이유는 핀 효율(fin efficiency) 때문이다. 핀은 뿌리 쪽이 가장 뜨겁고 끝으로 갈수록 식는다. 열이 핀을 타고 올라가는 동안 이미 옆으로 빠져나가기 때문이다. 그래서 핀 끝부분은 주변 공기와 온도 차가 작아 열을 별로 내보내지 못한다. 핀을 길게 늘려도 늘어난 끝부분이 하는 일이 적은 것이다.
논문은 10mm를 넘으면 온도 감소율이 크게 줄어든다고 보고, 무게나 제작 비용을 생각하면 그 이상은 이득이 적다고 판단한다.
대류 열전달 계수: 자연 대류에서 강제 대류로
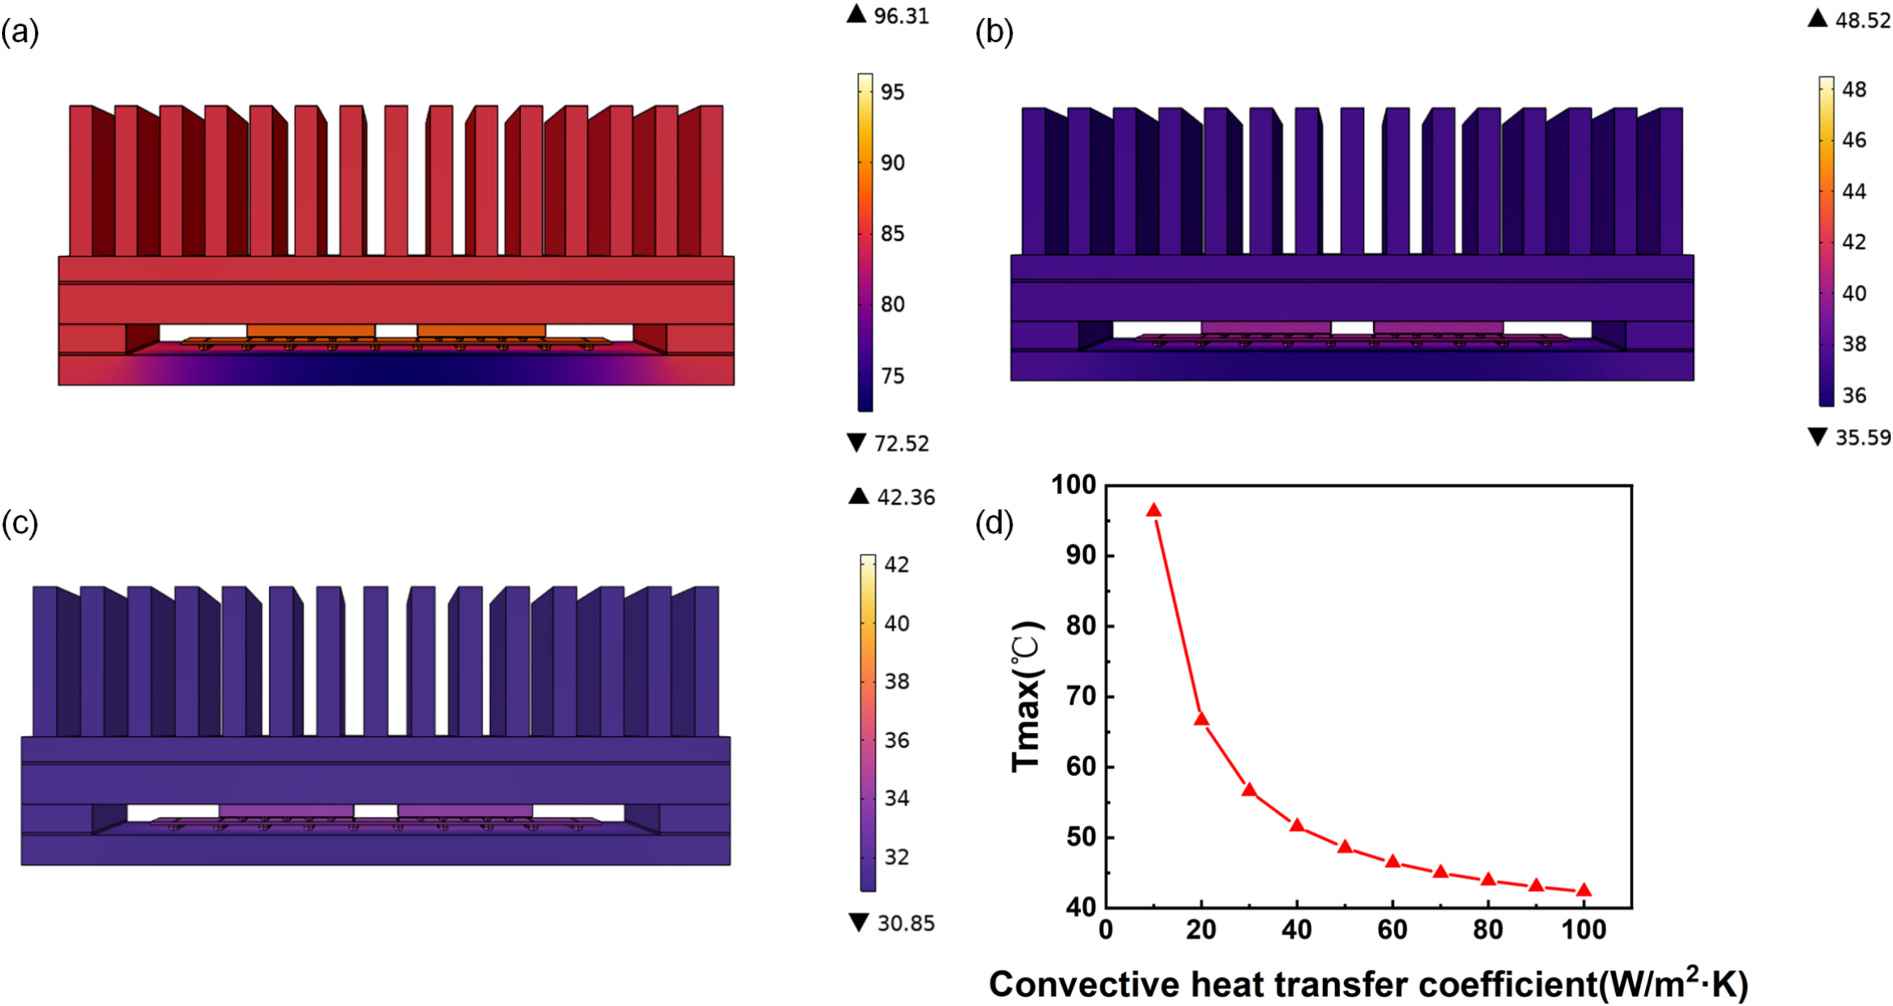
대류 열전달 계수에 따른 온도 분포. (a) h = 10, (b) h = 50, (c) h = 100 W/(m²·K), (d) h에 따른 최고 온도. 96.31°C에서 42.36°C로 56% 떨어진다.
h를 10에서 100 W/(m²·K)로 올리면 최고 온도가 96.31°C에서 42.36°C로 56% 떨어진다. 이 논문에서 바꿔본 변수 중 가장 효과가 크다.
h를 올린다는 것은 현실에서 팬을 달거나, 더 세게 돌리거나, 물로 식히는 것에 해당한다. 대류가 가장 큰 병목이었으니 그걸 직접 줄이는 것이 가장 효과적인 게 당연하다.
곡선 모양도 눈여겨볼 만하다. 10에서 30 사이에서 급격히 떨어지고, 50을 넘으면 완만해진다. 앞의 식을 떠올려보면 이유가 보인다. 대류 열저항은 1/h에 비례하므로, h가 작을 때는 조금만 올려도 저항이 크게 줄지만 h가 클 때는 저항이 이미 작아서 더 줄일 여지가 적다. 게다가 대류 저항이 작아지면 이제 칩렛, TIM, 리드 같은 다른 층의 열저항이 새로운 병목이 된다.
TIM 열전도도: 5 W/(m·K)의 문턱
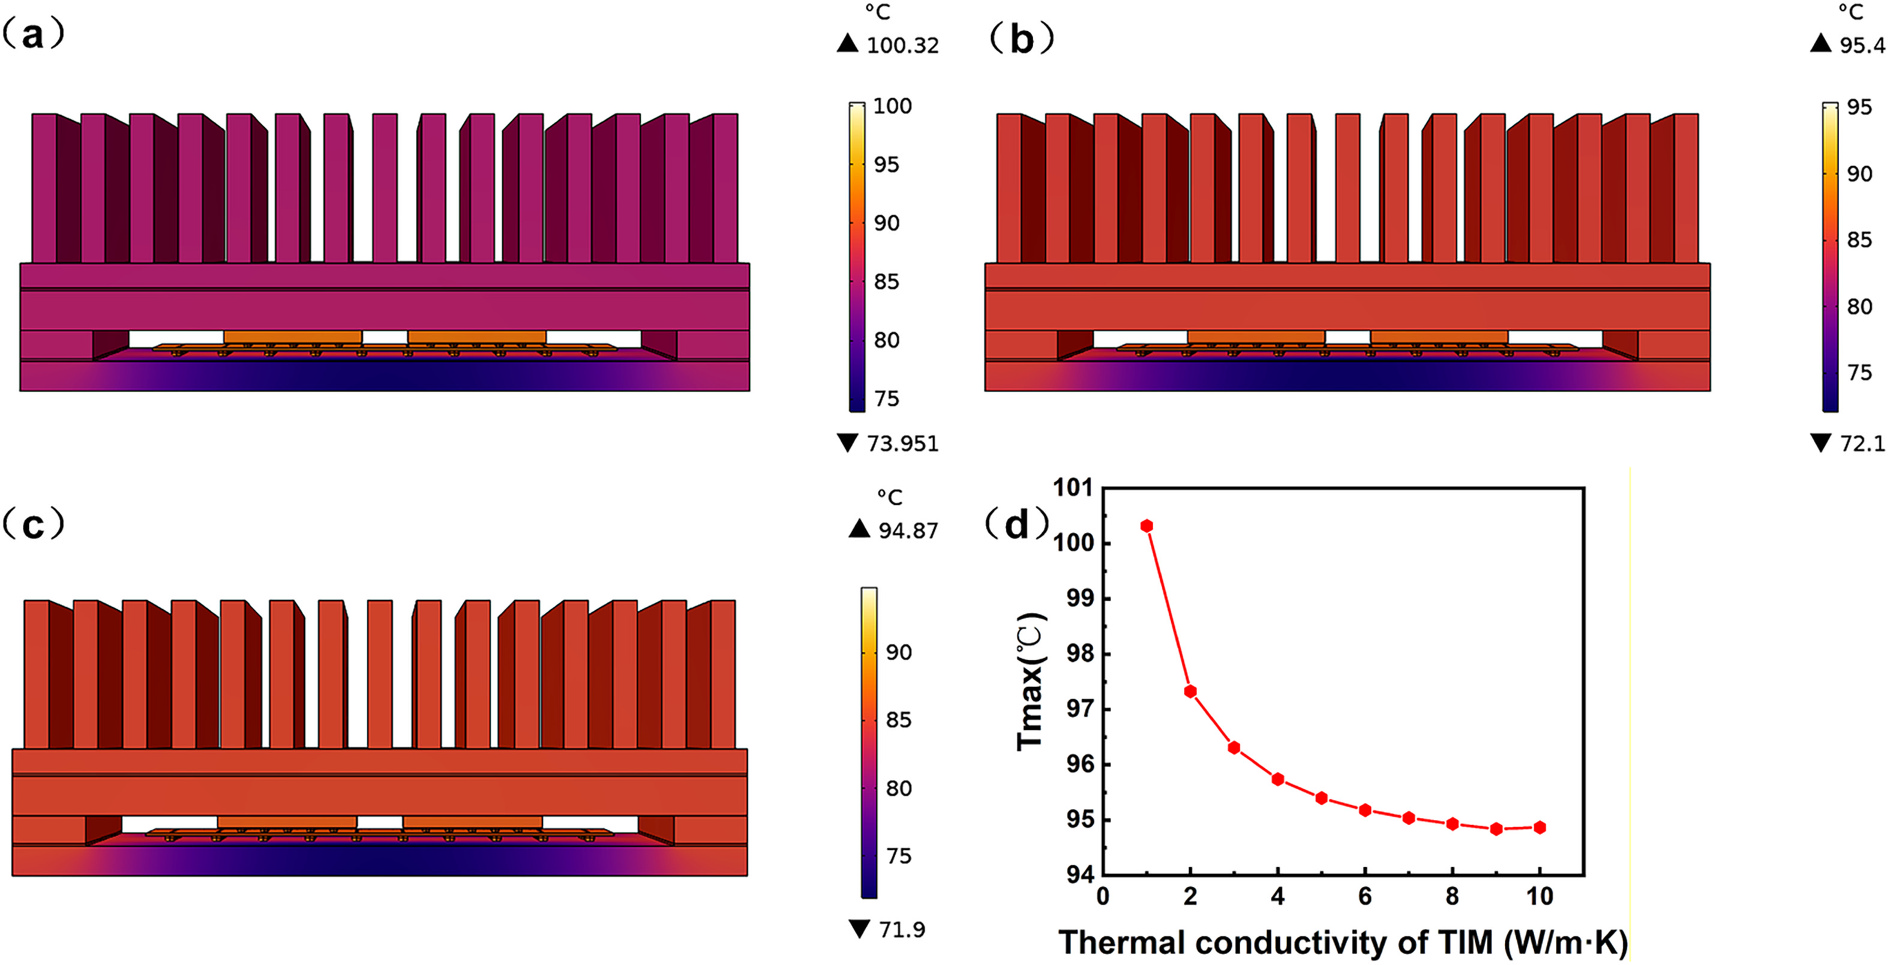
TIM 열전도도에 따른 온도 분포. (a) k = 1, (b) k = 5, (c) k = 10 W/(m·K), (d) k에 따른 최고 온도. 5를 넘으면 곡선이 거의 평평해진다.
TIM 열전도도를 바꾸면 이렇게 된다.
| TIM 열전도도 | 최고 온도 | 변화 |
|---|---|---|
| 1 W/(m·K) | 100.32°C | |
| 5 W/(m·K) | 95.40°C | 4.92°C 감소 |
| 10 W/(m·K) | 94.87°C | 0.53°C 감소 |
1에서 5로 올릴 때는 약 5°C 떨어지지만, 5에서 10으로 올릴 때는 0.5°C밖에 안 떨어진다. 논문은 5 W/(m·K)를 문턱값으로 제시한다. 그 아래에서는 TIM이 병목이라 개선 효과가 크고, 그 위에서는 TIM이 더 이상 병목이 아니어서 좋은 TIM을 써도 돈만 더 든다는 뜻이다.
TIM 두께가 0.1mm로 얇기 때문에 가능한 결과이기도 하다. 열저항은 두께를 열전도도로 나눈 값에 비례하므로, 얇은 TIM은 열전도도가 조금만 높아도 금방 병목에서 벗어난다.
주의할 점도 있다. 이 모델에서는 TIM을 균일한 층으로만 다뤘다. 실제로는 TIM과 칩, TIM과 리드 사이의 계면 열저항이 TIM 자체의 저항만큼 크거나 더 클 때가 많고, 시간이 지나면서 TIM이 말라붙거나 밀려나는(pump-out) 문제도 있다.
칩렛 간격: 효과는 작다
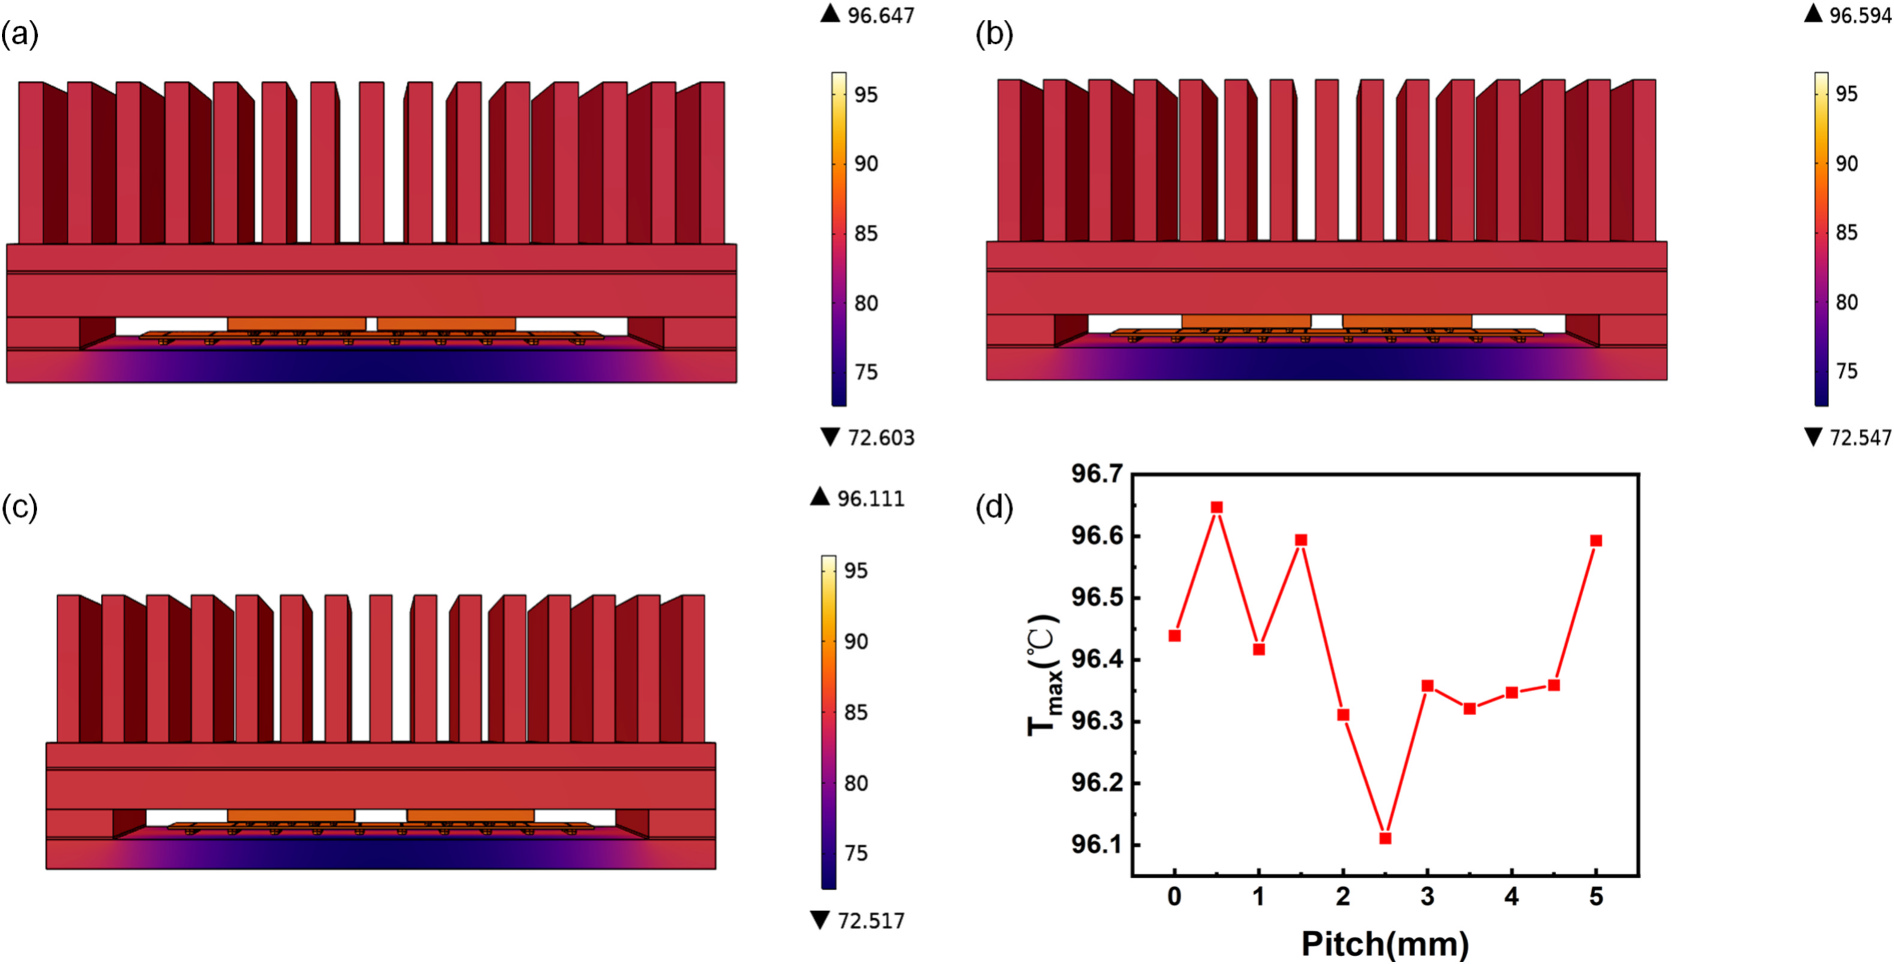
칩렛 간격에 따른 온도 분포. (a) 0.5mm, (b) 1.5mm, (c) 2.5mm, (d) 05mm 간격에 따른 최고 온도. 세로축 범위가 96.196.7°C로 아주 좁다.
두 칩렛 사이 간격을 0에서 3mm까지 0.5mm 단위로 바꿨다. 칩이 붙어 있으면 서로의 열이 합쳐져 더 뜨거워지는데, 이를 열 간섭(thermal crosstalk)이라고 한다. 간격을 벌리면 열 간섭이 줄어들 것으로 기대할 수 있다.
결과는 이렇다.
- 0mm(붙어 있음): 96.439°C
- 0.5mm: 96.647°C (오히려 조금 오름)
- 1.0mm: 96.417°C
- 2.5mm: 96.111°C (최저)
- 3.5
5mm: 96.32196.593°C
논문은 2.5mm를 최적 간격으로 제시한다. 그런데 Fig. 9(d)의 세로축을 보면 전체 범위가 0.6°C도 안 된다. 가장 좋은 경우와 가장 나쁜 경우의 차이가 0.5°C 정도다. 앞의 변수들이 수십 °C를 움직인 것과 비교하면 거의 영향이 없다고 봐도 된다.
저자들도 이 점을 인정한다. 곡선이 오르락내리락하는 폭이 약 0.4°C이고, 3mm 이상에서는 간격이 온도에 미치는 영향이 부차적이라고 적었다. 왜 이렇게 작을까? 이 모델에서는 열이 대부분 위쪽 리드와 방열판으로 빠져나가는데, 구리 리드가 열을 옆으로 아주 잘 퍼뜨리기 때문에 두 칩렛이 어디에 있든 리드 위에서는 거의 한 덩어리로 섞여버린다. 칩렛 하나당 발열도 크지 않다.
따라서 이 결과는 2.5mm가 최적이라기보다는 이 조건에서는 칩렛 간격을 온도 때문에 고민할 필요가 거의 없다로 읽는 편이 정확하다고 본다. 칩렛 간격은 온도보다는 칩 사이 배선 길이, 즉 신호 속도와 전력에 더 크게 영향을 준다.
2부 정리
| 변수 | 범위 | 최고 온도 변화 | 효과 |
|---|---|---|---|
| 대류 계수 h | 10 → 100 W/(m²·K) | 96.31 → 42.36°C | 매우 큼 |
| 핀 개수 | 6 → 15 | 155.41 → 96.31°C | 매우 큼 |
| 핀 높이 | 5 → 15 mm | 105.9 → 63.29°C | 큼 (10mm 이후 둔화) |
| TIM 열전도도 | 1 → 10 W/(m·K) | 100.32 → 94.87°C | 작음 (5 이후 포화) |
| 칩렛 간격 | 0 → 5 mm | 약 0.5°C 이내 | 거의 없음 |
모든 결과가 열저항 직렬회로 하나로 설명된다. 자연 대류 조건에서는 방열판과 공기 사이가 병목이고, 그 병목을 건드리는 변수(h, 핀 개수, 핀 높이)는 효과가 크고, 병목이 아닌 곳(TIM, 칩 배치)을 건드리면 효과가 작다.
3부. 응력을 줄이는 변수들
이제 같은 온도 분포에서 생기는 열응력을 본다. 기준 설정은 마이크로범프 피치 1.0mm, 인터포저 두께 0.1mm, TSV 범프 간격 2.0mm다.
3부의 결과들에는 공통점이 하나 있다. 모두 한 방향으로 좋아지거나 나빠지지 않는다. 값을 키우면 응력이 줄다가 어느 지점부터 다시 늘어난다. 이렇게 오르내리는 관계를 비단조(non-monotonic)라고 한다.
마이크로범프 피치
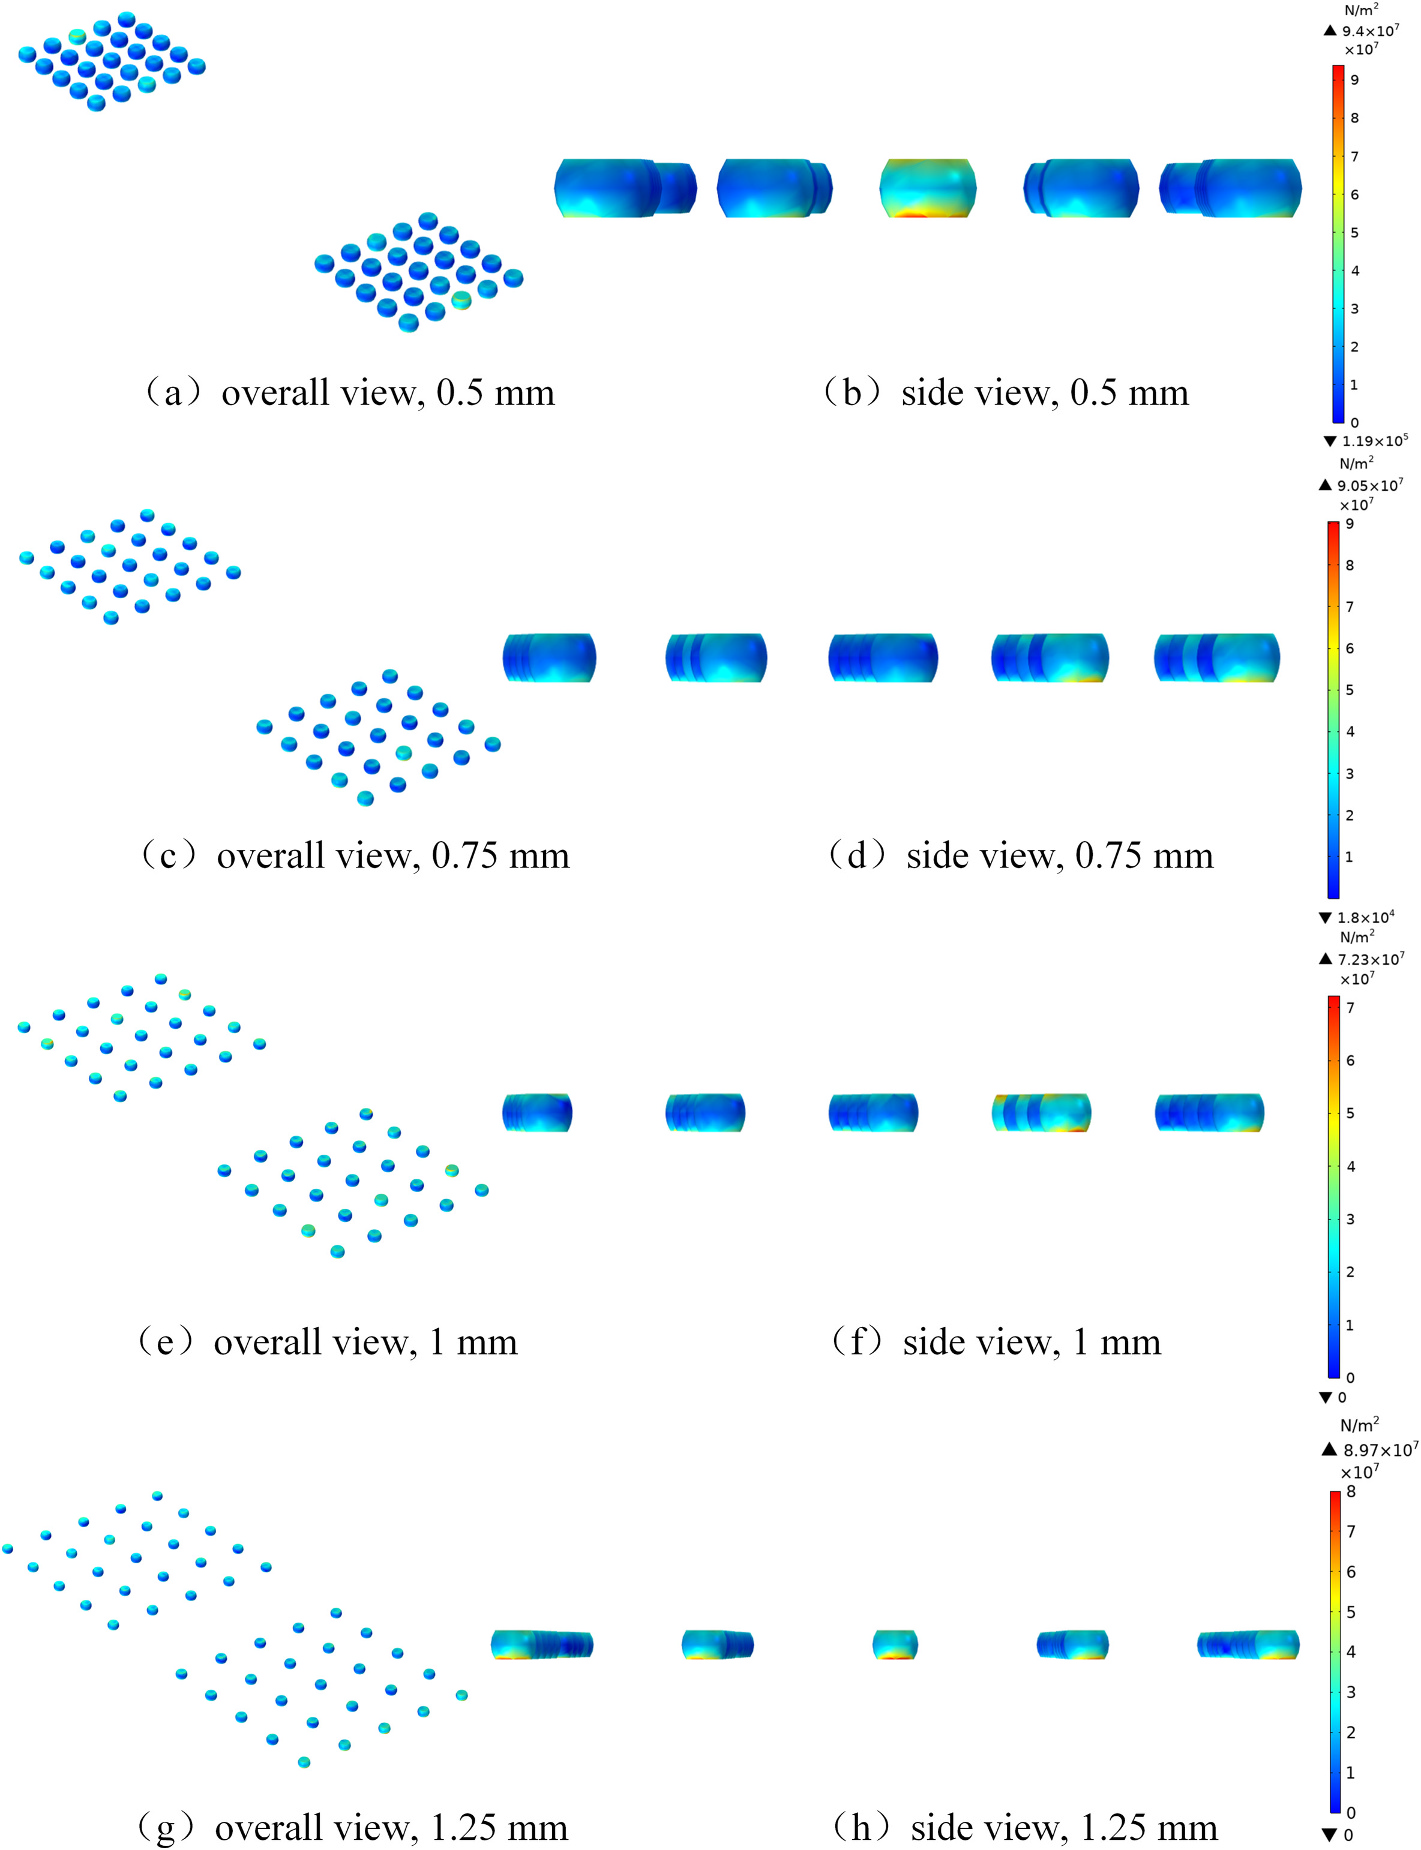
마이크로범프 피치에 따른 폰 미세스 응력 분포. (a, b) 0.5mm, (c, d) 0.75mm, (e, f) 1.0mm, (g, h) 1.25mm. 왼쪽은 전체 배열, 오른쪽은 한 줄의 옆모습으로, 칩과 땜납이 만나는 범프 옆면에 응력이 몰린다.
피치(pitch)는 이웃한 범프 중심 사이의 거리다.
| 마이크로범프 피치 | 최대 응력 |
|---|---|
| 0.5 mm | 9.40 × 10⁷ N/m² (94 MPa) |
| 0.75 mm | 9.05 × 10⁷ N/m² (90.5 MPa) |
| 1.0 mm | 7.23 × 10⁷ N/m² (72.3 MPa) |
| 1.25 mm | 8.97 × 10⁷ N/m² (89.7 MPa) |
1.0mm에서 가장 낮다. 저자들의 해석은 이렇다.
- 너무 촘촘하면(0.5mm): 범프들이 빽빽하게 칩을 붙잡고 있어서, 칩과 인터포저가 서로 다르게 늘어날 때 그 차이를 풀어줄 여유가 없다. 응력이 쌓인다.
- 너무 성기면(1.25mm): 범프 개수가 적어서 범프 하나하나가 떠맡아야 할 변형이 커진다.
- 그 사이 어딘가에 균형점이 있다.
Fig. 10의 옆모습 그림을 보면 응력이 범프 전체가 아니라 범프 옆면, 칩과 땜납이 만나는 경계 근처에 몰려 있다. 서로 다른 재료가 만나는 모서리는 늘어나는 양이 갑자기 달라지는 곳이라 응력이 모인다.
인터포저 두께
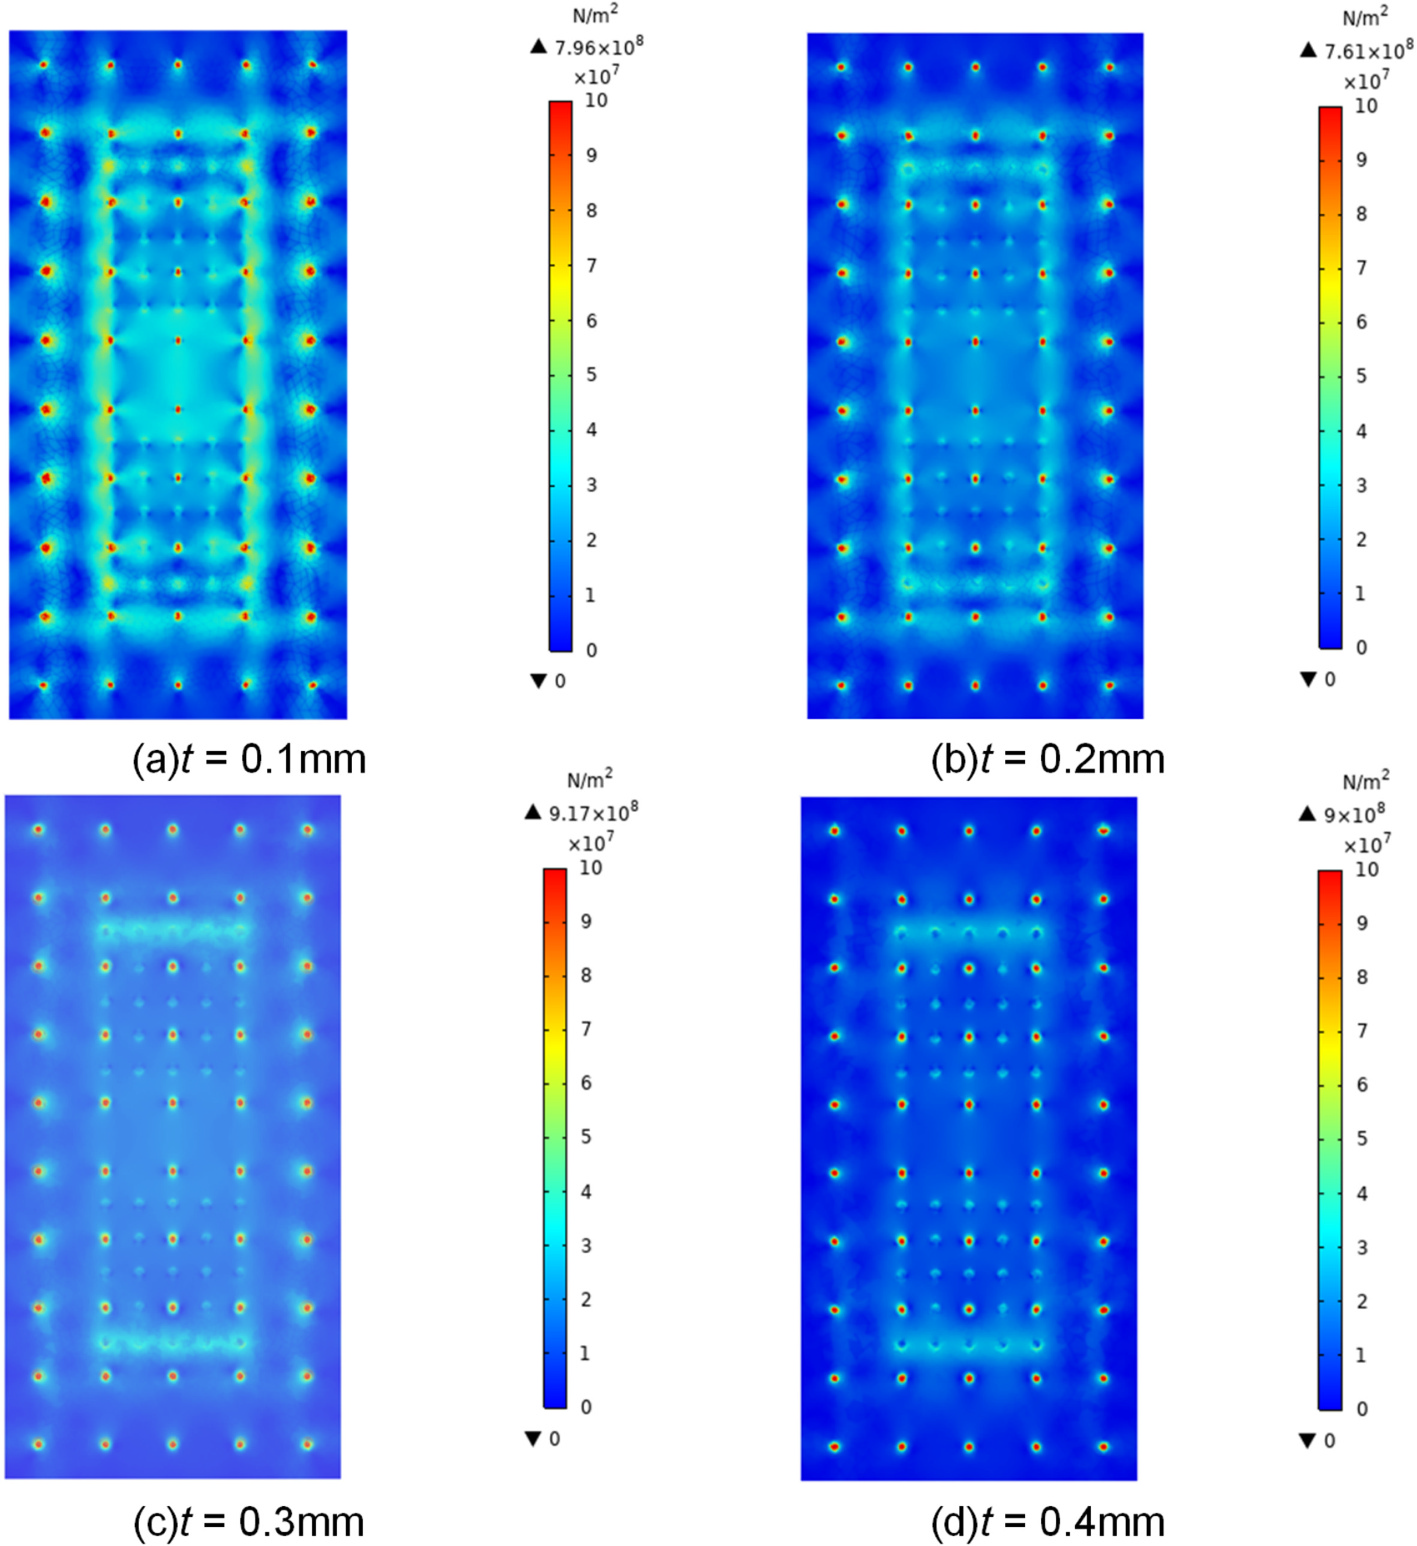
인터포저 두께에 따른 TSV 층의 폰 미세스 응력 분포. (a) 0.1mm, (b) 0.2mm, (c) 0.3mm, (d) 0.4mm. 작은 점들이 TSV이고, 응력은 TSV 배열의 바깥쪽 둘레에 몰린다.
| 인터포저 두께 | 최대 응력 |
|---|---|
| 0.1 mm | 7.96 × 10⁸ N/m² (796 MPa) |
| 0.2 mm | 7.61 × 10⁸ N/m² (761 MPa) |
| 0.3 mm | 9.17 × 10⁸ N/m² (917 MPa) |
| 0.4 mm | 9.0 × 10⁸ N/m² (900 MPa) |
먼저 눈에 띄는 것은 숫자의 크기다. 마이크로범프 응력보다 10배 정도 크다. TSV는 딱딱한 실리콘에 구리가 박혀 있는 구조라 CTE 차이가 크고, 주변 재료가 잘 휘지 않아 응력을 흡수해주지 못하기 때문이다.
0.2mm에서 가장 낮다. 저자들은 두 가지 상반된 효과로 설명한다.
- 얇으면 약하다. 판이 휘는 데 저항하는 정도(굽힘 강성)는 두께의 세제곱에 비례한다. 두께가 절반이면 굽힘 강성은 1/8이다. 너무 얇은 인터포저는 아래 기판이 크게 늘어날 때 버티지 못하고 끌려간다.
- 두꺼우면 뻣뻣하다. 두꺼운 판은 휘어서 응력을 풀어낼 수 없다. 또 늘어나는 길이는 원래 길이에 비례하므로(ΔL = α · L₀ · ΔT) 부피가 클수록 절대적인 팽창량도 커진다.
그 사이 0.2mm가 튼튼함과 유연함의 균형점이라는 것이다.
TSV 범프 간격
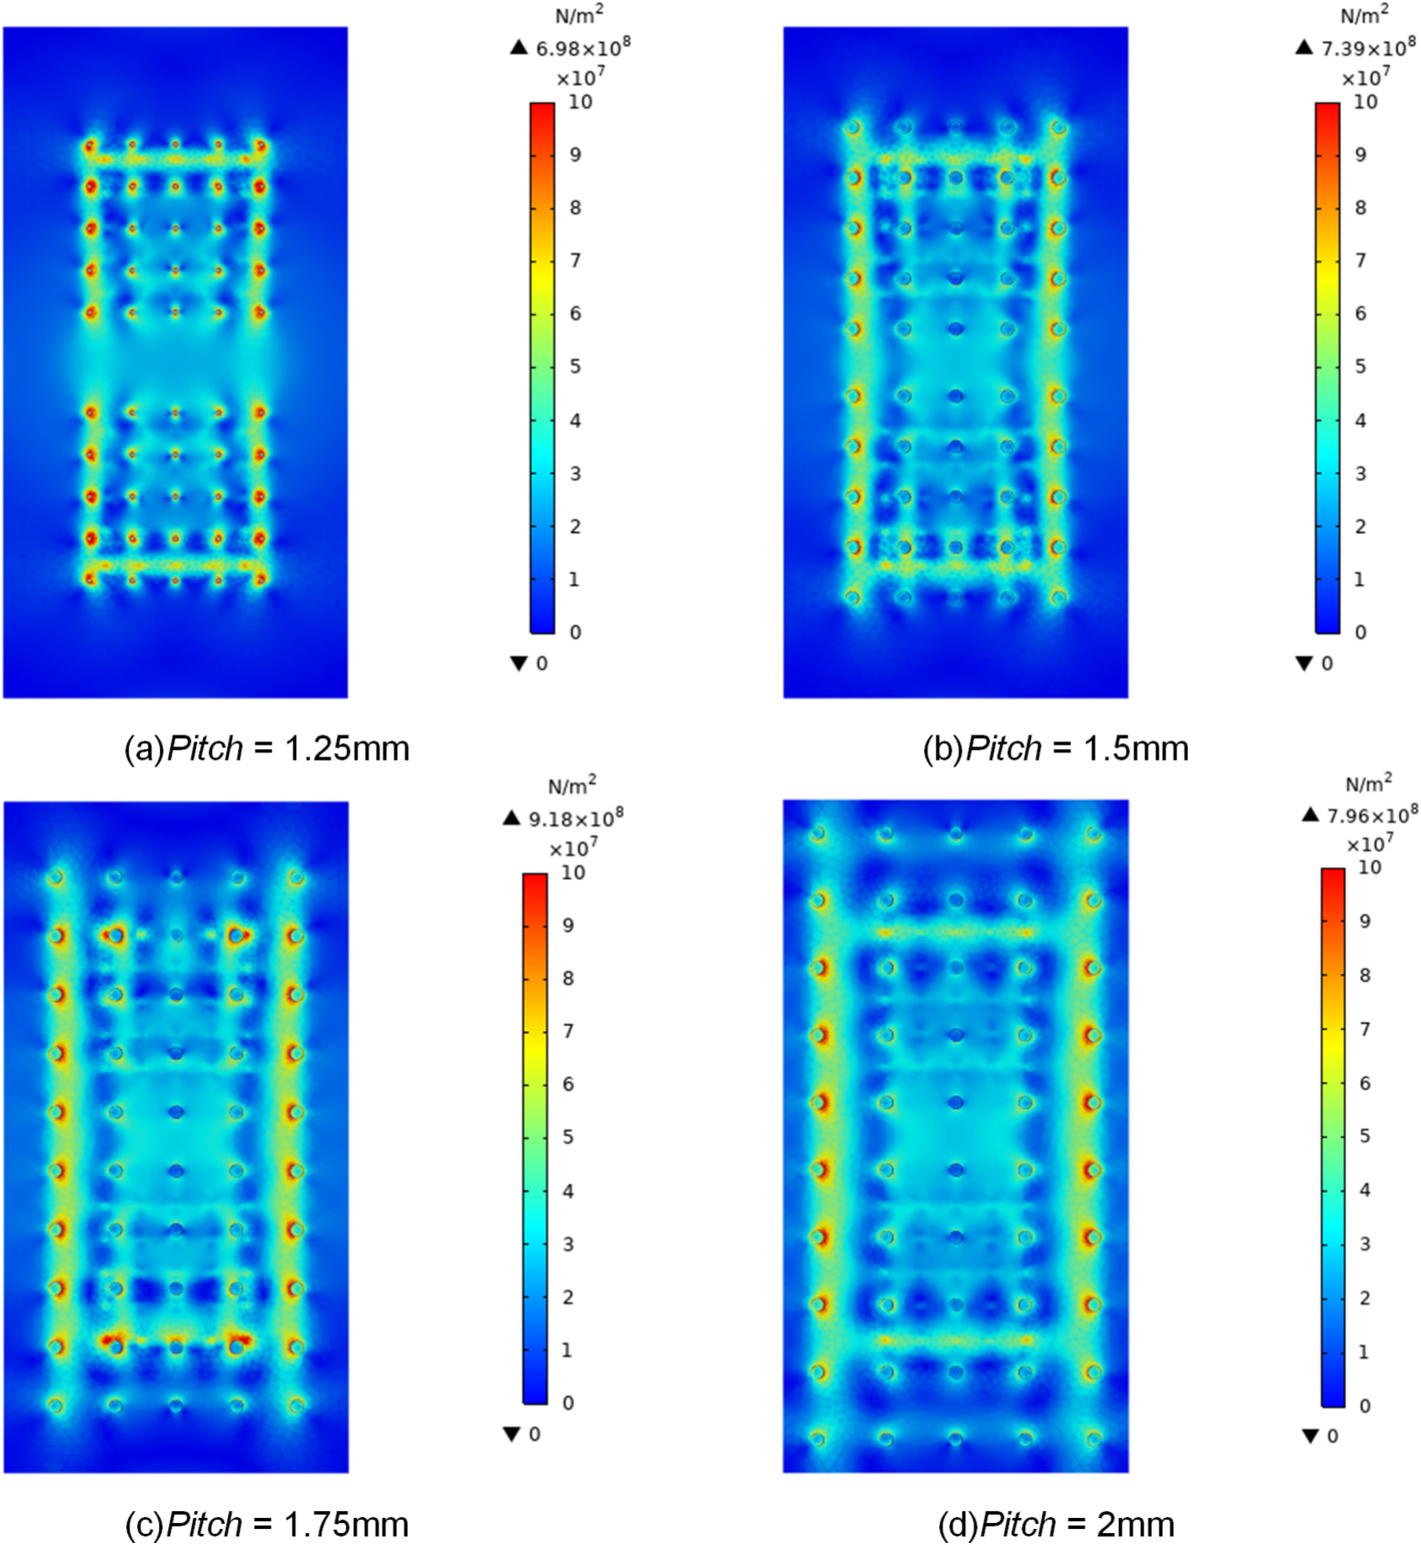
TSV 범프 간격에 따른 폰 미세스 응력 분포. (a) 1.25mm, (b) 1.5mm, (c) 1.75mm, (d) 2.0mm. 간격이 벌어질수록 배열 바깥쪽에 응력 띠가 뚜렷해진다.
이번에는 인터포저 전체가 아니라 칩렛 바로 아래 영역 안에서 5 × 5 배열의 간격을 바꿨다.
| TSV 범프 간격 | 최대 응력 |
|---|---|
| 1.25 mm | 6.98 × 10⁸ N/m² (698 MPa) |
| 1.5 mm | 7.39 × 10⁸ N/m² (739 MPa) |
| 1.75 mm | 9.18 × 10⁸ N/m² (918 MPa) |
| 2.0 mm | 7.96 × 10⁸ N/m² (796 MPa) |
1.25mm에서 가장 낮고 분포도 가장 고르다. 범프가 촘촘하면 인터포저와 기판 사이 하중이 여러 범프로 나뉘어 전달된다. 간격이 벌어지면 배열 가장자리의 범프에 힘이 몰린다. Fig. 12에서 간격이 커질수록 배열 바깥 둘레가 빨갛게 변하는 것이 이것이다.
논문은 1.25~1.5mm 구간을 응력, 구조 안정성, 제조 용이성의 균형이 맞는 범위로 제시한다.
4부. 여러 변수를 함께 바꾸면
왜 하나씩 최적화하면 안 되는가
3부의 결과만 보면 마이크로범프 피치 1.0mm, 인터포저 두께 0.2mm, TSV 범프 간격 1.25mm를 고르면 될 것 같다. 그런데 변수들은 서로 영향을 준다. 인터포저 두께가 바뀌면 범프가 받는 힘이 바뀌고, 범프 배치가 바뀌면 인터포저가 휘는 방식이 바뀐다. 각각의 최적값을 모아놓는다고 전체의 최적이 된다는 보장이 없다.
요리에 비유하면, 소금만 바꿔서 찾은 최적량과 설탕만 바꿔서 찾은 최적량을 합친다고 가장 맛있는 조합이 나오지는 않는 것과 같다. 소금이 바뀌면 설탕의 최적량도 바뀐다.
그래서 논문은 두 단계로 접근했다.
- 3부처럼 변수를 하나씩 바꿔서 의미 있는 범위를 좁힌다.
- 좁힌 범위 안에서 세 변수 각각 네 가지 값을 골라 4 × 4 × 4 = 64가지 조합을 모두 계산한다. 이렇게 모든 조합을 빠짐없이 해보는 방식을 완전 요인 설계(full-factorial design)라고 한다.
그리고 마이크로범프 쪽 응력을 가장 낮추는 조합과, TSV 쪽 응력을 가장 낮추는 조합을 각각 골랐다.
설계안 A: 마이크로범프를 지키는 조합
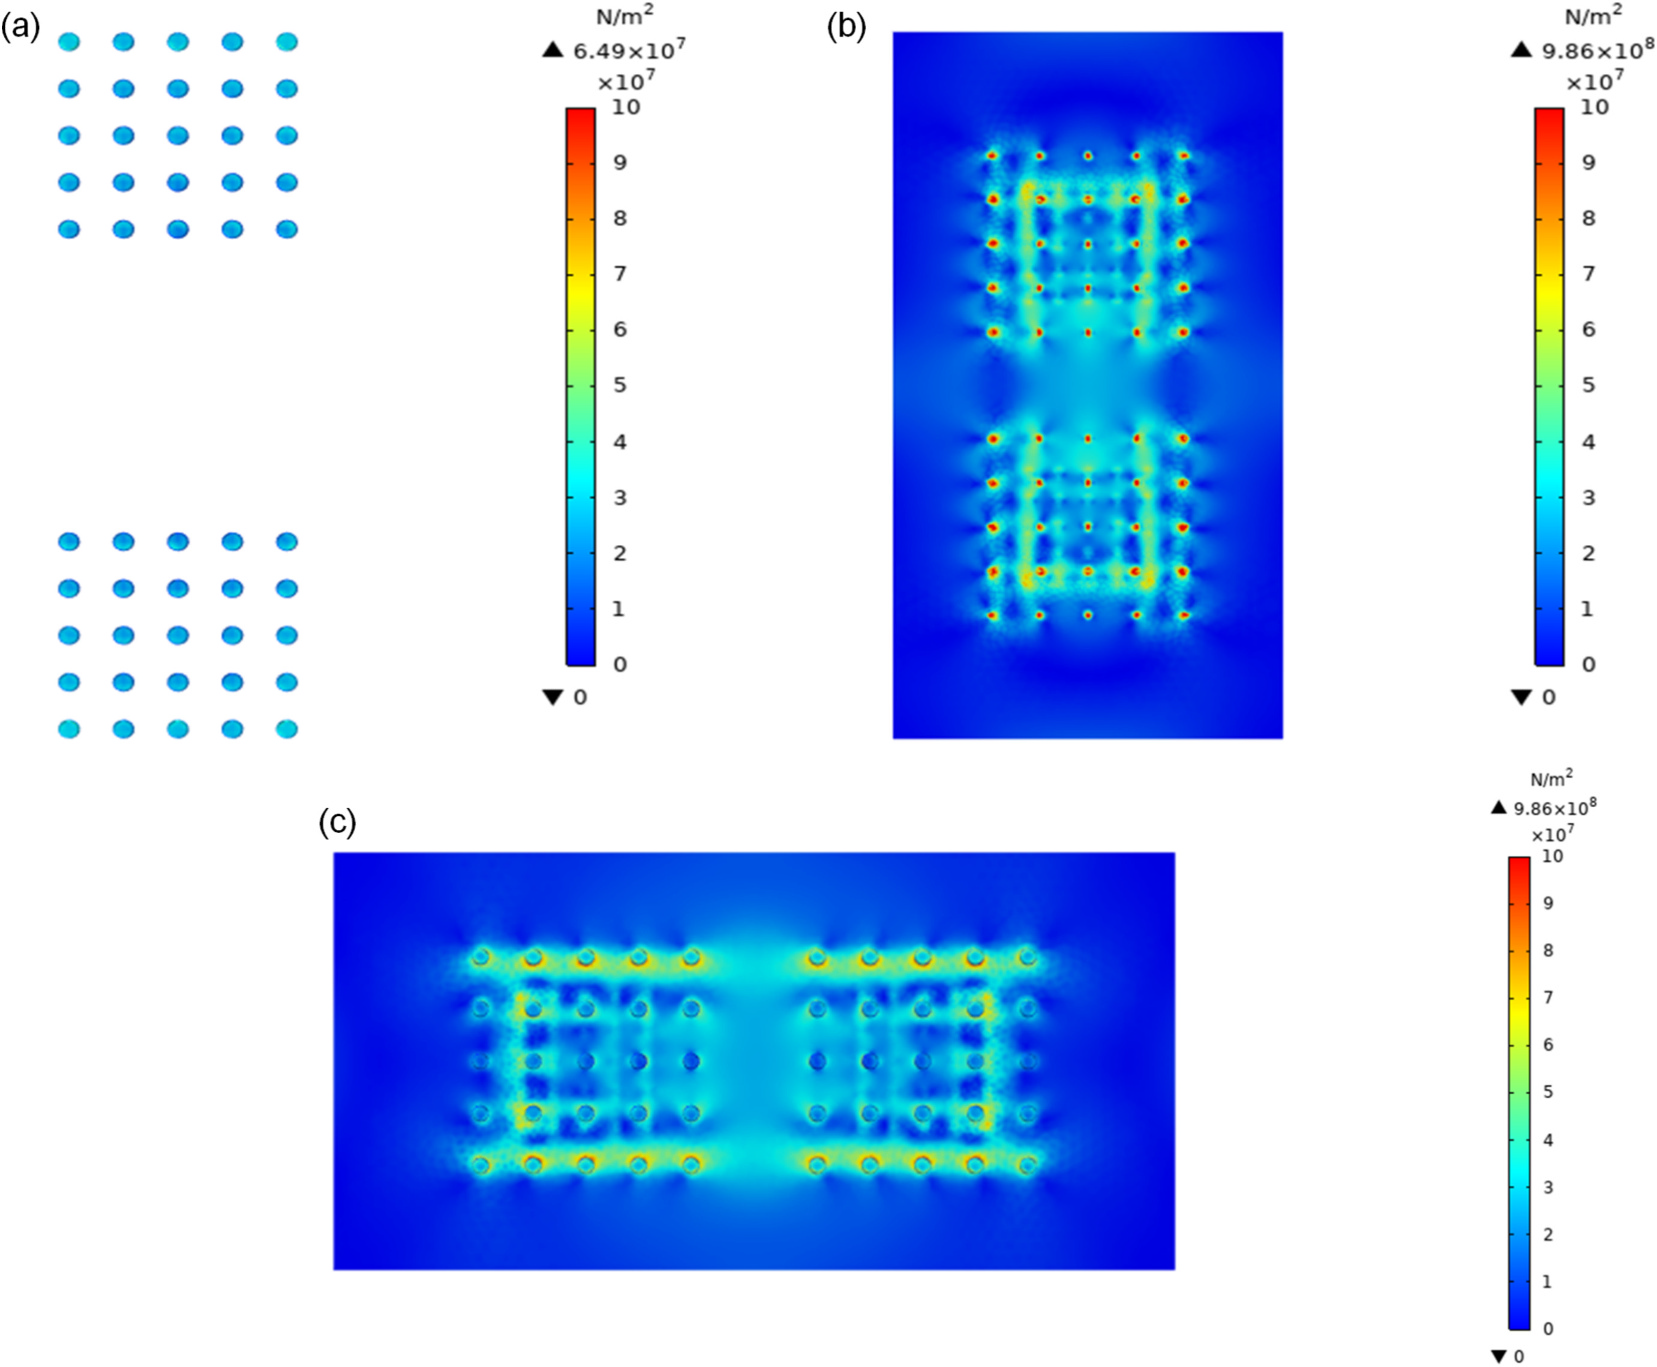
설계안 A(마이크로범프 피치 0.75mm, 인터포저 두께 0.1mm, TSV 범프 간격 1.25mm)의 응력 분포. (a) 마이크로범프 영역, (b) TSV 인터포저, (c) TSV 범프 영역. 마이크로범프 최대 응력이 6.49 × 10⁷ N/m²로 가장 낮다.
- 마이크로범프 피치 0.75mm, 인터포저 두께 0.1mm, TSV 범프 간격 1.25mm
- 마이크로범프 최대 응력 6.49 × 10⁷ N/m²(64.9 MPa)
흥미로운 점은 피치가 0.75mm라는 것이다. 3부에서 피치만 바꿨을 때는 1.0mm가 최적이었고 0.75mm는 그보다 응력이 높았다. 그런데 다른 두 변수와 함께 바꾸니 0.75mm에서 오히려 기준(1.0mm)보다 낮은 응력이 나왔다. 변수들이 서로 얽혀 있다는 증거다.
피치가 작으면 같은 면적에 범프를 더 많이 넣을 수 있다. 칩과 인터포저 사이에 신호선을 더 많이 낼 수 있고, 연결이 짧아져 신호 품질도 좋아진다. 그래서 논문은 설계안 A를 입출력 밀도와 신호 품질이 중요한 용도에 추천한다.
설계안 B: TSV를 지키는 조합
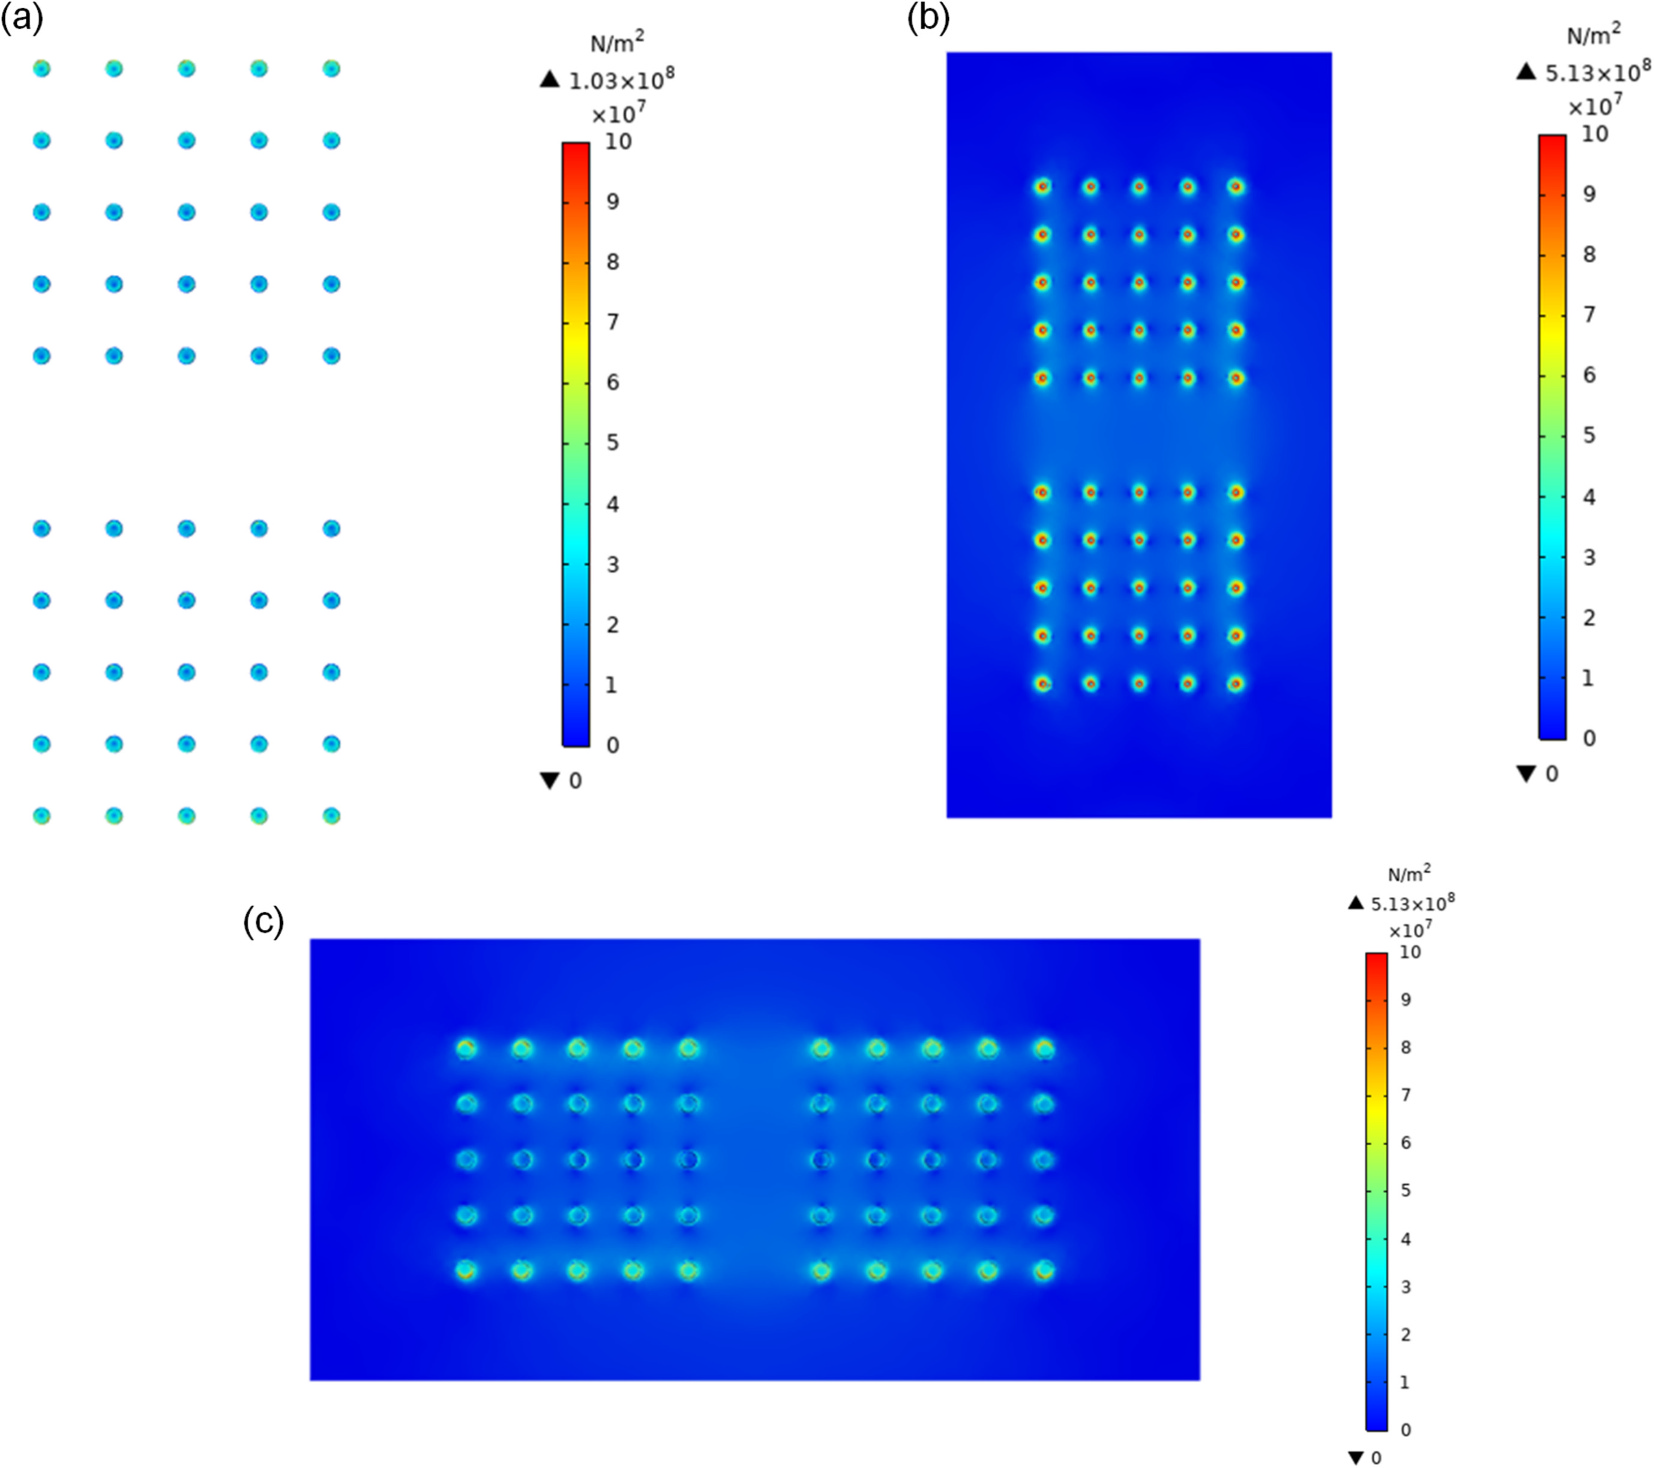
설계안 B(마이크로범프 피치 1.25mm, 인터포저 두께 0.4mm, TSV 범프 간격 1.25mm)의 응력 분포. (a) 마이크로범프 영역, (b) TSV 인터포저, (c) TSV 범프 영역. TSV 쪽 최대 응력이 5.13 × 10⁸ N/m²로 낮고 분포가 고르다.
- 마이크로범프 피치 1.25mm, 인터포저 두께 0.4mm, TSV 범프 간격 1.25mm
- TSV 쪽 최대 응력 5.13 × 10⁸ N/m²(513 MPa)
기준 설정의 TSV 응력 7.96 × 10⁸ N/m²에 비해 약 35~36% 낮다. Fig. 14(b)를 Fig. 11과 비교해보면 응력 띠가 사라지고 TSV 하나하나 주변에만 작게 모여 있다.
여기서도 단일 변수 결과와 어긋나는 부분이 있다. 3부에서는 인터포저 두께 0.4mm가 0.3mm와 함께 가장 나쁜 쪽이었다. 그런데 범프 피치와 간격을 함께 바꾸자 0.4mm가 TSV 응력을 가장 낮추는 조합에 들어갔다.
설계안 B는 고온 동작이나 반복적인 온도 변화처럼 TSV 신뢰성이 먼저 문제가 되는 환경에 추천된다. 대신 마이크로범프 응력은 1.03 × 10⁸ N/m²로 설계안 A보다 높다. 한쪽을 지키면 다른 쪽이 조금 손해를 본다.
두 설계안의 공통점
| 설계안 A | 설계안 B | 기준 | |
|---|---|---|---|
| 마이크로범프 피치 | 0.75 mm | 1.25 mm | 1.0 mm |
| 인터포저 두께 | 0.1 mm | 0.4 mm | 0.1 mm |
| TSV 범프 간격 | 1.25 mm | 1.25 mm | 2.0 mm |
| 마이크로범프 최대 응력 | 6.49 × 10⁷ | 1.03 × 10⁸ | 7.23 × 10⁷ |
| TSV 쪽 최대 응력 | 9.86 × 10⁸ | 5.13 × 10⁸ | 7.96 × 10⁸ |
| 추천 용도 | 고밀도 연결, 신호 품질 | 고온, 열 순환 환경 |
응력 단위는 N/m²다.
두 설계안 모두 TSV 범프 간격이 1.25mm다. 목적이 달라도 이 값은 같다는 것은, TSV 범프 간격이 이 구조에서 가장 지배적인 변수라는 뜻이다. 설계할 때 이 값을 먼저 정해놓고 나머지를 조정하면 탐색할 범위가 줄어든다.
또 표에서 보듯 설계안 A는 마이크로범프를 지키는 대신 TSV 응력이 기준보다 오히려 높다. 어느 한 부품의 응력을 최소화한다고 전체 패키지가 가장 튼튼해지는 것은 아니다. 무엇을 먼저 지켜야 하는지는 제품의 용도가 결정한다.
5부. 비판적으로 읽기
이 논문은 여러 설계 변수의 영향을 한 모델 안에서 체계적으로 비교했다는 점에서 교육적 가치가 크다. 특히 2부의 결과들은 열저항 개념 하나로 깔끔하게 설명되어 입문자가 방열 설계를 직관적으로 이해하기 좋다. 다만 실제 설계에 숫자를 그대로 가져다 쓰기에는 조심해야 할 부분이 있다. 아래 내용 중 일부는 저자들도 본문에서 인정한 것이고, 일부는 리뷰어로서의 내 판단이다.
치수가 실제보다 훨씬 크다
모델의 마이크로범프는 반지름 0.15mm, 즉 지름 300µm이고 피치는 0.51.25mm다. 실제 2.5D 패키지의 마이크로범프는 지름이 2030µm, 피치가 4055µm 정도다. 10배 이상 크다. TSV도 모델에서는 지름 120µm인데, 실제 인터포저 TSV는 지름 10µm 안팎이다. 인터포저 크기 대비 범프와 TSV 개수도 5 × 10개로, 실제 수만수십만 개와는 차이가 크다.
저자들도 이 값들이 전체 패키지를 한 번에 계산하기 위한 축소 모델의 유효 치수이며, 특정 첨단 공정을 나타내는 것은 아니라고 밝혔다. 그래서 1.0mm 피치, 1.25mm 간격 같은 최적값을 실제 설계에 옮겨 쓸 수는 없다. 이런 경향이 나타난다는 정성적 결론만 가져가야 한다.
응력의 원인이 실제와 다르다
이 논문의 응력은 동작 중 발열로 인한 정상상태 온도 분포에서만 계산했다. 그런데 실제 패키지에서 가장 큰 열응력은 대개 다른 곳에서 온다.
- 조립 공정: 땜납을 녹여 붙이는 리플로우 공정은 200°C가 넘는 온도에서 이루어지고, 이후 상온으로 식으면서 큰 CTE 불일치 응력이 남는다.
- 열 순환: 신뢰성 시험은 보통 −55°C에서 125°C 같은 넓은 범위를 수백~수천 번 오가며 피로 수명을 본다.
또 응력 계산의 기준 온도(응력이 0인 온도)가 무엇인지 본문에 명시되어 있지 않다. 열응력은 기준 온도와의 차이로 결정되므로, 이 값에 따라 응력의 절대 크기가 달라진다.
언더필이 없다
실제 2.5D 패키지에서는 범프 사이를 언더필로 채운다. 언더필은 칩과 기판을 한 덩어리로 묶어 범프 하나하나에 몰리는 변형을 크게 줄여준다. 언더필이 있으면 응력 분포가 완전히 달라지므로, 범프 응력에 대한 결론은 언더필이 없는 구조에 한정된다.
선형 탄성 가정과 응력 크기
TSV 쪽 응력이 500~900 MPa로 계산되었다. 그런데 구리는 대략 수백 MPa에서, 땜납은 수십 MPa에서 이미 영구 변형(소성 변형)이 시작된다. 실제 재료는 그 이상 힘을 받으면 늘어나면서 응력을 풀어버리고, 땜납은 상온에서도 천천히 흘러내리는 크리프(creep) 현상을 보인다. 이 논문은 모든 재료를 선형 탄성체로 가정했으므로, 소성과 크리프가 일어나는 구간에서는 응력이 과대평가된다. 저자들이 응력을 비교용 지표로 쓴다고 밝힌 것도 이 때문으로 보인다.
또 실리콘처럼 잘 부러지는 재료에는 폰 미세스 응력보다 최대 주응력이 파괴 판단에 더 적합하다. 저자들도 이 점을 인정하고, 폰 미세스 응력을 경향 비교용 공통 지표로만 사용한다고 밝혔다.
비단조 경향의 해석
3부의 결과들은 모두 네 개의 점으로 이루어져 있고, 최적점이 오르내림 속에서 한 점으로 나타난다. 예를 들어 TSV 범프 간격은 1.75mm에서 918 MPa였다가 2.0mm에서 796 MPa로 다시 내려간다. 저자들은 상반된 두 효과의 균형으로 설명하지만, 점이 네 개뿐이라 이것이 물리적인 최적점인지, 범프 배열이 칩렛 경계와 어떻게 겹치는지 같은 형상의 우연인지 구분하기 어렵다.
또 유한요소해석에서 재료 경계의 날카로운 모서리는 이론적으로 응력이 무한대로 발산하는 지점이라, 메시를 잘게 쪼갤수록 최대값이 계속 커질 수 있다는 것이 일반적으로 알려져 있다. 이 논문은 메시 품질 지표를 제시했지만, 최대 응력이 메시 크기에 따라 수렴하는지는 본문에서 보여주지 않는다. 최대값 하나보다 특정 영역의 평균 응력이나 응력 분포 전체를 비교했다면 결론이 더 튼튼했을 것이다.
결론의 권장값과 최적 설계안이 다르다
결론부의 실용 지침은 마이크로범프 피치 1.0mm, 인터포저 두께 0.2mm, TSV 범프 간격 1.25mm를 권장한다. 이것은 3부의 단일 변수 최적값을 모아놓은 것이다. 그런데 4부의 다변수 최적화에서 골라진 설계안 A와 B는 피치 0.75/1.25mm, 두께 0.1/0.4mm로 이 권장값과 다르다. 다변수 결합이 중요하다고 강조한 논문이 최종 지침에서는 단일 변수 최적값을 제시하는 셈이라, 독자는 어떤 값을 따라야 할지 헷갈릴 수 있다.
실험 검증이 없다
모든 결과가 시뮬레이션이고, 실제 패키지를 만들어 온도나 휨, 응력을 측정해 모델과 비교한 부분이 없다. 열 쪽은 비교적 잘 확립된 물리라 경향 자체는 믿을 만하지만, 응력 쪽은 앞에서 말한 단순화가 겹쳐 있어 검증 없이 숫자를 신뢰하기 어렵다.
정리하며
이 논문이 보여주는 것을 한 문장으로 줄이면 이렇다. 2.5D 칩렛 패키지에서 열은 병목을 찾아 줄이면 되지만, 응력은 한 변수만 보고는 최적을 찾을 수 없다.
열 쪽의 결론은 명확하다.
- 자연 대류 조건에서는 방열판과 공기 사이가 가장 큰 병목이다. 대류 계수, 핀 개수, 핀 높이를 건드리면 수십 °C가 움직인다.
- TIM은 5 W/(m·K) 정도면 충분하고, 그 이상은 효과가 작다.
- 칩렛 간격은 이 조건에서 온도에 거의 영향을 주지 않는다.
응력 쪽의 결론은 방향성에 가깝다.
- 마이크로범프 피치, 인터포저 두께, TSV 범프 간격은 모두 너무 작아도, 너무 커도 응력이 커지는 비단조 관계를 보인다.
- 변수를 함께 바꾸면 단일 변수 최적과 다른 조합이 최적이 된다. 인터포저 두께 0.4mm처럼 단독으로는 나쁜 편이었던 값이 조합 안에서는 가장 좋은 선택이 되기도 한다.
- 마이크로범프를 지키는 설계와 TSV를 지키는 설계는 서로 다르며, 어느 쪽을 택할지는 제품 용도가 정한다.
- 목적이 달라도 TSV 범프 간격은 같은 값으로 수렴했다. 이 구조에서 가장 먼저 정해야 할 변수다.
모델이 크게 단순화되어 있어 숫자를 실제 설계에 그대로 쓸 수는 없다. 하지만 열저항 병목, CTE 불일치, 강성과 유연성의 균형, 변수 간 결합이라는 패키지 설계의 핵심 개념들을 한 모델 안에서 차례로 보여준다는 점에서, 2.5D 패키징의 열·기계 문제를 처음 접하는 사람에게 좋은 지도가 되는 논문이다.
용어 정리
패키지 구조
| 용어 | 한 줄 설명 |
|---|---|
| 칩렛 | 큰 칩을 기능별로 나눠 따로 만든 작은 칩 |
| 이종 집적 | 서로 다른 공정이나 회사의 칩을 한 패키지에 모으는 것 |
| 2.5D 패키징 | 여러 칩을 실리콘 인터포저 위에 나란히 올려 촘촘히 연결하는 방식 |
| 인터포저 | 칩렛들이 올라앉아 서로 연결되는 얇은 실리콘 판 |
| RDL | 인터포저 윗면의 가는 재배선층 |
| TSV | 실리콘을 위아래로 관통하는 구리 전극 |
| 마이크로범프 | 칩렛과 인터포저를 잇는 아주 작은 땜납 연결부 |
| C4 범프 | 인터포저와 기판을 잇는 땜납 범프 |
| 기판 | 패키지를 메인보드에 연결하는 맨 아래 판 |
| 리드 | 칩을 덮어 보호하고 열을 퍼뜨리는 금속 뚜껑 |
| 언더필 | 범프 사이 빈 공간을 채워 범프를 보호하는 수지 |
| 피치 | 이웃한 범프나 단자 중심 사이의 거리 |
열
| 용어 | 한 줄 설명 |
|---|---|
| 전도 / 대류 / 복사 | 고체 안에서 전달 / 흐르는 유체가 가져감 / 빛으로 방출 |
| 열전도도 | 재료가 열을 얼마나 잘 전하는지 나타내는 값, W/(m·K) |
| 대류 열전달 계수(h) | 표면에서 공기나 물이 열을 얼마나 잘 가져가는지 나타내는 값, W/(m²·K) |
| 자연 대류 / 강제 대류 | 공기가 저절로 움직임 / 팬이나 펌프로 흐름을 만듦 |
| 열저항 | 열의 흐름을 방해하는 정도. 직렬로 더해진다 |
| TIM | 두 면 사이 틈을 메워 열을 잘 전하게 하는 물질 |
| 방열판 / 핀 | 공기와 닿는 면적을 넓혀 열을 내보내는 금속 덩어리 / 그 위의 얇은 판 |
| 핀 효율 | 핀 끝으로 갈수록 식어서 열을 덜 내보내는 정도를 나타내는 값 |
| 접합 온도 | 칩 안 트랜지스터가 동작하는 곳의 온도 |
| 핫스팟 | 칩 안에서 특히 뜨거운 좁은 영역 |
| 열 간섭 | 이웃한 칩의 열이 서로 영향을 주는 현상 |
| 정상상태 | 시간이 충분히 지나 온도가 더 이상 변하지 않는 상태 |
기계
| 용어 | 한 줄 설명 |
|---|---|
| 열팽창 계수(CTE) | 온도 1°C당 길이가 늘어나는 비율 |
| CTE 불일치 | 붙어 있는 재료들의 열팽창 계수가 달라 생기는 문제 |
| 영률 | 재료가 얼마나 딱딱한지 나타내는 값 |
| 응력 | 재료 안의 단위 면적당 힘, N/m² = Pa |
| 열응력 | 온도 변화와 CTE 불일치로 생기는 응력 |
| 응력 집중 | 모서리나 재료 경계에 응력이 몰리는 현상 |
| 폰 미세스 응력 | 여러 방향의 응력을 하나로 합친 등가 응력 |
| 최대 주응력 | 가장 크게 당기는 방향의 응력. 잘 부러지는 재료의 파괴 판단에 쓴다 |
| 굽힘 강성 | 판이 휘는 데 저항하는 정도. 두께의 세제곱에 비례한다 |
| 선형 탄성 | 힘을 빼면 원래 모양으로 돌아가는 성질 |
| 소성 변형 / 크리프 | 힘을 빼도 돌아오지 않는 영구 변형 / 일정한 힘에서 시간에 따라 천천히 변형되는 현상 |
| 피로 파괴 | 반복되는 변형으로 결국 끊어지는 현상 |
해석 방법
| 용어 | 한 줄 설명 |
|---|---|
| 유한요소해석(FEA) | 구조를 작은 조각으로 나눠 컴퓨터로 푸는 수치 해석 방법 |
| 메시 | 유한요소해석에서 구조를 나눈 조각들의 그물망 |
| 순차 결합 | 열해석 결과를 구조해석에 한 방향으로 넘겨주는 계산 방식 |
| 비단조 | 값을 키울 때 결과가 한 방향으로만 변하지 않고 오르내리는 관계 |
| 완전 요인 설계 | 여러 변수의 모든 값 조합을 빠짐없이 계산하는 방식 |