[Paper Review] D2W 하이브리드 본딩에서 발생하는 다이 스트레칭 현상
물리 기반 시뮬레이션으로 본딩 후 다이 변형을 예측하고 70% 저감하는 방법
Yinan Lu et al., “Investigation of Post-Bonding Die Stretching in Die-to-Wafer Hybrid Bonding,” Applied Materials Inc. / Back End Semiconductor Industries N.V., VLSI 2025.
반도체 칩을 위로 쌓는 기술에서, 칩 하나를 다른 칩 위에 얼마나 정확한 자리에 붙이느냐는 성능과 수율을 좌우하는 핵심이다. 그런데 칩을 붙이는 바로 그 순간, 칩이 눈에 보이지 않을 만큼 미세하게 늘어나 버리는 현상이 있다. 이것을 다이 스트레칭(die stretching)이라고 한다. 늘어난 만큼 연결 단자의 위치가 틀어지고, 결국 전기가 제대로 통하지 않는 불량으로 이어질 수 있다.
이 논문은 다이-웨이퍼(D2W) 하이브리드 본딩 과정을 컴퓨터 시뮬레이션으로 재현해, 다이 스트레칭이 왜 생기는지, 그리고 어떻게 줄일 수 있는지를 체계적으로 분석한다. 반도체 공정을 전혀 몰라도 따라올 수 있도록 기초 개념부터 차례로 짚어보자.
들어가기 전에: 칩을 쌓는다는 것
웨이퍼, 다이, 그리고 칩
반도체 칩은 웨이퍼(wafer)라는 얇고 둥근 실리콘 원판 위에서 만들어진다. 지름 300mm(피자 한 판 정도) 원판 위에 똑같은 회로를 바둑판처럼 수백 개씩 반복해서 새긴 뒤, 이를 잘라내면 손톱만 한 조각들이 나온다. 이 조각 하나를 다이(die)라고 부르고, 여기에 포장(패키징)을 씌운 것이 우리가 흔히 말하는 칩이다.
피자에 비유하면 웨이퍼는 피자 한 판, 다이는 잘라낸 한 조각이다. 다만 반도체 피자는 한 판에서 수백 조각이 나오고, 조각마다 똑같은 회로가 들어 있다.
왜 칩을 위로 쌓는가
지난 수십 년 동안 반도체는 트랜지스터를 점점 더 작게 만들어 같은 면적에 더 많이 넣는 방식으로 발전해왔다. 그런데 이 평면 미세화가 물리적 한계에 가까워지면서, 업계는 칩을 아파트처럼 위로 쌓는 방향으로 눈을 돌렸다. 이를 3D 적층 또는 3D 패키징이라고 한다.
칩을 쌓으면 같은 바닥 면적에 더 많은 기능을 넣을 수 있고, 칩과 칩 사이의 거리가 수 mm에서 수 μm 수준으로 줄어들어 신호가 오가는 속도가 빨라지고 전력 소모도 줄어든다. AI 가속기에 들어가는 HBM(High Bandwidth Memory)이 대표적인 예다.
범프에서 하이브리드 본딩으로
쌓은 칩끼리 전기가 통하려면 위 칩과 아래 칩의 단자를 연결해야 한다. 전통적으로는 솔더 범프(solder bump)라는 아주 작은 땜납 공을 단자 사이에 넣고, 열을 가해 녹여 붙였다. 전자제품 기판에 부품을 납땜하는 것을 극도로 작게 만든 것이라고 생각하면 된다.
문제는 땜납 공이 녹으면 옆으로 퍼진다는 점이다. 단자 간격을 너무 좁히면 이웃한 공끼리 녹아 붙어 합선이 생긴다. 그래서 범프 방식은 단자 간격을 수십 μm 아래로 줄이기 어렵다.
하이브리드 본딩(hybrid bonding)은 이 한계를 넘는 기술이다. 땜납 없이, 두 칩의 표면을 거울처럼 매끈하게 갈아낸 뒤 직접 맞붙인다. 칩 표면에는 전기가 통하는 구리(Cu) 패드와 전기가 통하지 않는 절연막(SiO₂ 등)이 함께 있는데, 이 둘을 한꺼번에(그래서 하이브리드) 붙인다.
- 먼저 상온에서 절연막끼리 맞닿으면, 원자 사이의 약한 인력으로 표면이 저절로 달라붙는다. 아주 매끈한 유리판 두 장을 겹치면 떨어지지 않는 것과 비슷하다.
- 이후 열처리(어닐링)를 하면 절연막 사이 결합이 강한 화학 결합으로 바뀌고, 구리 패드가 열에 팽창하면서 위아래 패드가 맞닿아 전기적으로 연결된다.
땜납이 없으니 옆으로 퍼질 일이 없고, 단자 간격을 수 μm, 심지어 1μm 아래까지 줄일 수 있다.
W2W와 D2W
하이브리드 본딩은 무엇과 무엇을 붙이느냐에 따라 두 가지로 나뉜다.
- W2W(Wafer-to-Wafer): 웨이퍼 두 장을 통째로 맞붙인다. 한 번에 수백 개의 다이가 붙으니 빠르고 정렬도 정밀하다. 하지만 위 웨이퍼의 불량 다이가 아래 웨이퍼의 멀쩡한 다이 위에 붙어도 골라낼 방법이 없다.
- D2W(Die-to-Wafer): 웨이퍼를 먼저 잘라 검사를 통과한 좋은 다이만 골라 한 개씩 집어서 다른 웨이퍼 위에 붙인다. 수율 면에서 유리하고, 크기가 서로 다른 칩도 붙일 수 있다. 대신 다이를 하나하나 집어 붙이는 과정에서 기계적 변형이 끼어들 여지가 많다.
이 논문이 다루는 다이 스트레칭은 바로 이 D2W 방식에서 다이 한 개를 붙이는 순간 벌어지는 일이다.
피치와 오버레이
- 피치(pitch): 이웃한 연결 단자(패드) 중심 사이의 간격. 피치가 작을수록 같은 면적에 연결 통로를 더 많이 만들 수 있다.
- 오버레이(overlay) 오차: 위 칩의 패드와 아래 칩의 패드가 정확히 겹치지 않고 어긋난 정도. 과녁 한가운데를 노렸는데 화살이 살짝 빗나간 거리라고 생각하면 된다.
피치가 10μm일 때 1μm 어긋나는 것은 큰 문제가 아니지만, 피치가 1μm라면 1μm 어긋남은 패드가 옆 패드에 가서 붙는 치명적인 불량이다. 피치가 작아질수록 허용되는 오버레이 오차도 함께 작아진다. 다이 스트레칭이 중요한 이유가 여기 있다. 다이가 조금만 늘어나도 가장자리 패드일수록 원래 자리에서 멀리 밀려나기 때문이다.
워피지와 응력
- 워피지(warpage): 얇은 판이 평평하지 않고 휘어 있는 정도. 다이는 두께가 수십~수백 μm에 불과해서, 만드는 과정에서 쌓인 층들의 수축·팽창 차이 때문에 감자칩처럼 살짝 휘어 있는 경우가 많다. 가운데가 볼록하게 솟으면 볼록(convex), 가운데가 오목하게 들어가면 오목(concave)이라고 한다.
- 응력(stress): 물체 내부에서 서로 밀거나 당기는 힘. 잡아당기는 힘을 인장(tensile) 응력, 누르는 힘을 압축(compressive) 응력이라고 한다. 고무줄을 잡아당기면 인장, 스펀지를 누르면 압축이다.
다이 스트레칭이란 무엇인가
D2W 본딩은 낱개 다이를 집어 웨이퍼 위에 붙이는 공정이다. 이 과정은 크게 네 단계로 이루어진다.
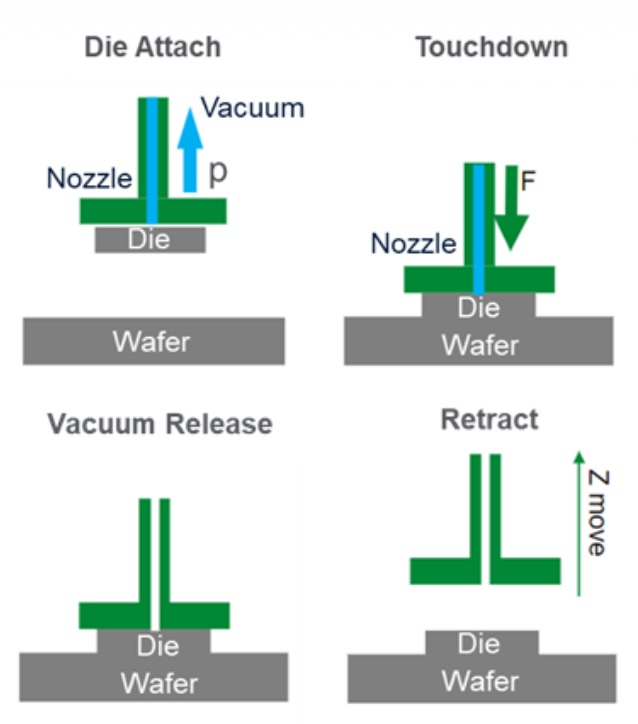
Fig. 2. D2W 하이브리드 본딩의 공정 흐름. Die Attach(진공 흡착) → Touchdown(웨이퍼에 압착) → Vacuum Release(진공 해제, 접합 완성) → Retract(노즐 상승) 순으로 진행된다.
각 단계를 풀어보면 이렇다.
- Die Attach(진공 흡착): 본딩 장비의 노즐이 진공으로 다이를 빨아들여 붙잡는다. 빨대 끝으로 종잇조각을 빨아올려 드는 것과 같은 원리다. 이때 휘어 있던 다이가 노즐 면에 눌려 평평해진다.
- Touchdown(접촉): 노즐이 내려가 다이를 아래 웨이퍼 표면에 살짝 닿게 한다.
- Vacuum Release(진공 해제): 노즐의 진공을 끊어 다이를 놓아준다. 다이가 웨이퍼에 달라붙는 접합이 이 단계에서 완성된다.
- Retract(노즐 상승): 노즐이 위로 빠져나간다.
문제는 3단계, Vacuum Release에서 발생한다.
하이브리드 본딩에서 두 표면은 한 번에 전체가 붙는 것이 아니라, 처음 닿은 곳에서부터 접합된 영역이 물결처럼 퍼져나간다. 이 접합된 영역과 아직 떠 있는 영역 사이의 경계선을 본딩 전선(bonding front)이라고 한다. 지퍼를 올릴 때 이미 잠긴 부분과 열린 부분의 경계가 이동하는 모습을 떠올리면 된다.
진공이 완전히 끊기기 전까지 다이 중앙부는 여전히 노즐에 붙잡혀 있다. 그런데 본딩 전선은 가장자리에서 중앙 쪽으로 전파된다. 결국 이미 웨이퍼에 붙어버린 가장자리는 고정된 채, 중앙은 위로 붙잡혀 있는 상황이 만들어진다. 양쪽 끝이 바닥에 붙은 상태에서 가운데를 잡아당기면, 그 사이의 다이가 늘어날 수밖에 없다.
주방에서 랩을 그릇에 씌울 때를 떠올려 보자. 가장자리를 먼저 그릇 테두리에 붙이고 가운데를 손가락으로 누르면, 랩은 팽팽하게 늘어난 채로 고정된다. 다이도 이렇게 늘어난 상태로 접합이 완료되면 영구적으로 변형된다. 이것이 다이 스트레칭이다.
다이 스트레칭이 크면 패드 위치가 설계값에서 벗어나 오버레이 오차가 증가하고, 극단적인 경우 패드끼리 제대로 겹치지 않아 전기 저항이 올라가거나 아예 연결되지 않는 접합 불량으로 이어진다.
물리 기반 시뮬레이션 모델
다이가 붙는 과정은 수 밀리초 안에, 두께가 머리카락보다 얇은 틈에서 벌어지기 때문에 카메라로 찍어서 관찰하기가 거의 불가능하다. 그래서 논문은 이 과정을 물리 법칙에 기반한 컴퓨터 시뮬레이션으로 재현했다. 다이에 작용하는 여러 힘을 수식으로 세우고, 시간에 따라 다이 모양이 어떻게 바뀌는지를 계산하는 것이다.
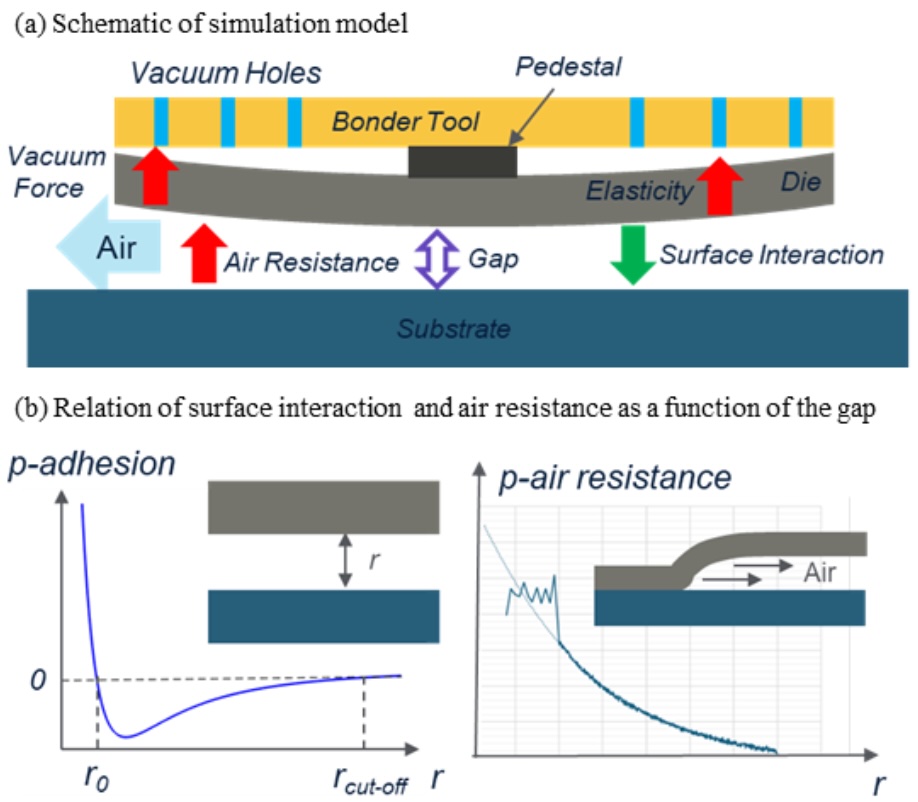
Fig. 3. (a) 시뮬레이션 모델 개요. 본더 툴(Bonder Tool)의 진공홀(Vacuum Holes)과 페데스탈(Pedestal), 다이, 기판으로 구성된다. 진공력, 공기 저항, 표면 인력, 다이 탄성이 상호작용한다. (b) 간격(r)에 따른 표면 접착력(p-adhesion, 왼쪽)과 공기 저항(p-air resistance, 오른쪽) 관계. 접착력은 특정 거리에서 최대가 되고, 공기 저항은 간격이 좁아질수록 급격히 증가한다.
Fig. 3(a)를 보면 다이에는 네 가지 힘이 동시에 작용한다.
- 진공력: 노즐이 다이를 위로 빨아당기는 힘
- 표면 인력: 다이와 기판이 가까워지면 서로 끌어당기는 힘
- 공기 저항: 다이와 기판 사이에 갇힌 공기가 빠져나가며 버티는 힘
- 다이 탄성: 휘거나 늘어난 다이가 원래 모양으로 돌아가려는 힘
이 중 논문이 새로 공들여 모델링한 것은 표면 인력과 공기 저항이다.
접착력 모델: 다이와 기판 사이의 간격(gap)에 따라 달라지는 표면 인력을 수정된 3-9 Lennard-Jones 포텐셜로 모델링한다. Lennard-Jones 포텐셜은 원자나 표면이 서로 가까워질 때 작용하는 힘을 나타내는 대표적인 식으로, “적당히 가까우면 강하게 끌어당기고, 너무 가까워지면 오히려 밀어낸다"는 관계를 담고 있다. 3과 9는 두 평평한 표면 사이의 인력과 척력이 거리에 따라 얼마나 빨리 변하는지를 나타내는 지수다. 논문은 이를 수정해, 간격이 좁아질수록 인력이 급격히 강해지다가 특정 거리(r₀) 이하에서는 더 커지지 않도록 차단했다. Fig. 3(b) 왼쪽 그래프에서 접착력이 특정 거리에서 최대가 되는 것이 이 모양이다.
공기 저항 모델: 다이가 기판에 가까워질수록 그 사이의 공기가 옆으로 빠져나가야 한다. 틈이 좁을수록 공기가 빠져나가기 어려워 강하게 버틴다. 젖은 유리판 두 장을 겹쳐 누르면 물이 빠져나가느라 쉽게 붙지 않는 것과 같은 현상이다. 이 공기 저항이 결국 접합이 퍼지는 속도를 조절하는 브레이크 역할을 한다. 논문은 유체의 흐름을 기술하는 기본 방정식인 나비에-스토크스 방정식을 단순화해, 컴퓨터로 유체 흐름을 계산하는 CFD(Computational Fluid Dynamics, 전산유체역학) 모델로 이 저항을 계산했다. Fig. 3(b) 오른쪽 그래프에서 간격이 좁아질수록 공기 저항이 급격히 커지는 것을 볼 수 있다.
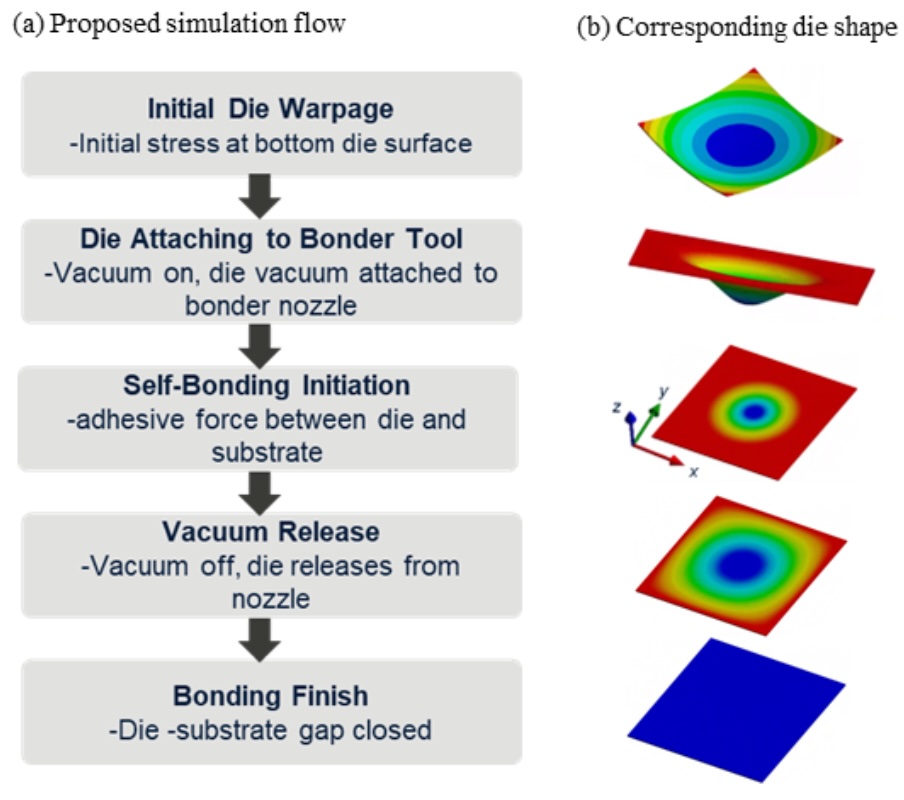
Fig. 4. (a) 시뮬레이션 흐름도. 초기 다이 warpage 설정 → 진공 흡착 → 자기 접합 개시 → 진공 해제 → 본딩 완료 순서로 진행된다. (b) 각 단계에 대응하는 다이 형상 변화. 위에서부터 초기 warpage 상태, 진공 흡착 후 평탄화, 접합 개시, 진공 해제 중, 본딩 완료 후 모습이다.
시뮬레이션은 실제 공정 순서를 그대로 따라간다(Fig. 4). 처음에 휘어 있는 다이(초기 워피지)를 설정하고, 노즐이 빨아들여 평평하게 펴고, 기판에 닿아 저절로 붙기 시작하고(자기 접합 개시), 진공이 풀리고, 접합이 끝나는 과정을 차례로 계산한다.
본딩의 3단계와 스트레칭 발생 메커니즘
시뮬레이션을 통해 본딩 전선의 전파가 세 단계로 나뉜다는 것이 밝혀진다.
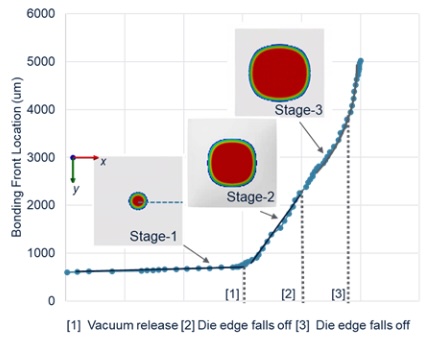
Fig. 5. 본딩 전선(Bonding Front)의 X축 방향 위치 변화. [1] 진공 해제 시작, [2] 다이 가장자리 첫 번째 분리, [3] 다이 가장자리 완전 분리 시점을 표시했다. 각 단계의 삽입 이미지는 다이 위에서 본 접합 영역(빨강)과 미접합 영역(초록)을 보여준다.
Fig. 5 그래프를 읽는 법부터 짚어보자. 가로축은 시간, 세로축은 본딩 전선이 다이의 어디까지 와 있는지(X축 위치)다. 곡선의 기울기가 가파를수록 접합이 빠르게 퍼지고 있다는 뜻이다. 작은 삽입 이미지는 다이를 위에서 내려다본 모습으로, 빨간 부분이 이미 붙은 영역, 초록 부분이 아직 떠 있는 영역이다.
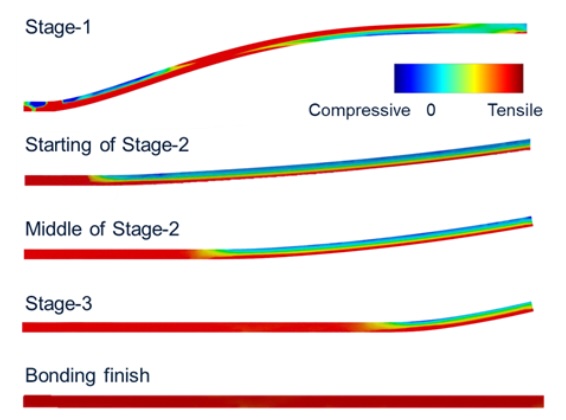
Fig. 6. 각 단계에서 다이 단면(x-z 평면)의 최대 주응력 분포. 파란색은 압축 응력(Compressive), 빨간색은 인장 응력(Tensile)이다. Stage-1에서는 아직 다이 대부분이 떠 있고, Stage-2와 3을 거치며 접합 영역이 늘어나면서 중앙에 강한 인장 응력이 형성된다. 본딩 완료 후에도 이 인장 응력이 남아 다이 스트레칭으로 고정된다.
Fig. 6은 다이를 옆에서 자른 단면에서 응력이 어디에 얼마나 걸리는지를 색으로 보여준다. 이런 그림을 응력 분포도(contour map)라고 하는데, 일기예보의 기온 지도처럼 색이 곧 값이다. 빨간색은 잡아당겨지는 곳(인장), 파란색은 눌리는 곳(압축)이다. 최대 주응력은 한 지점에 여러 방향의 힘이 섞여 있을 때 그중 가장 큰 성분을 뜻한다.
세 단계를 정리하면 다음과 같다.
- Stage 1: 진공 해제 전. 다이 가장자리부터 접합이 시작되지만, 진공이 중앙을 붙잡고 있어 전선 속도가 느리다.
- Stage 2: 진공이 풀리기 시작하면서 접합 전선이 급격히 가속된다.
- Stage 3: 남아 있던 진공이 더 이상 다이를 붙잡지 못하는 순간 다이 가장자리가 노즐에서 완전히 떨어지고, 본딩 전선이 중앙으로 빠르게 모인다.
스트레칭이 집중되는 것은 Stage 1에서 2로 넘어가는 구간이다. 중앙이 진공에 붙들려 있는 동안 이미 접합된 바깥 영역이 늘어난 채로 고정되기 때문이다. Fig. 6에서 단계가 진행될수록 다이 중앙에 빨간색(인장 응력)이 짙어지고, 접합이 끝난 뒤에도 사라지지 않는 것이 바로 이 늘어난 채로 굳어버린 흔적이다.
시뮬레이션 검증: 세 가지 초기 워피지
시뮬레이션이 아무리 그럴듯해도 실제와 맞지 않으면 의미가 없다. 논문은 초기 워피지가 서로 다른 세 가지 다이로 실제 본딩 실험을 하고, 시뮬레이션 결과와 비교했다.
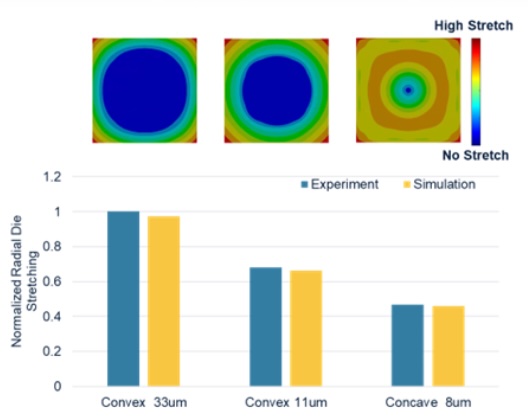
Fig. 7. 세 가지 초기 warpage에 대한 본딩 후 다이 스트레칭 패턴(위)과 정규화된 방사 방향 스트레칭(아래) 비교. Convex 33μm, Convex 11μm, Concave 8μm 조건 모두에서 시뮬레이션(노랑)이 실험(파랑)과 잘 일치한다. Warpage가 클수록 스트레칭도 크다.
그림에 나오는 용어를 풀어보면 이렇다.
- Convex 33μm: 가운데가 33μm만큼 볼록하게 솟아 있는 다이. 33μm는 머리카락 굵기의 약 1/3이다. 손톱만 한 다이에서 이 정도면 꽤 많이 휜 것이다.
- 방사 방향 스트레칭: 다이 중심에서 바깥쪽으로 뻗어나가는 방향으로 얼마나 늘어났는지.
- 정규화: 서로 다른 조건을 한눈에 비교하기 쉽도록, 기준값으로 나눠 상대적인 크기로 나타낸 것.
위쪽 그림의 화살표 패턴은 다이의 각 위치가 어느 방향으로 얼마나 밀려났는지를 보여준다. 대부분 중심에서 바깥으로 퍼져나가는 모양인데, 다이가 사방으로 늘어났다는 뜻이다.
Convex 33μm → Convex 11μm → Concave 8μm 순으로 스트레칭이 줄어드는 경향이 실험과 시뮬레이션 모두에서 일치한다. 두 가지를 확인해주는 결과다. 첫째, 시뮬레이션 모델이 실제 현상을 잘 재현한다. 둘째, 초기 워피지 크기가 다이 스트레칭의 주요 결정 인자다.
초기 워피지 유형이 스트레칭 패턴을 결정한다
초기 워피지의 크기뿐 아니라 유형(볼록/오목) 도 본딩 전선 패턴과 최종 다이 형상에 영향을 미친다.
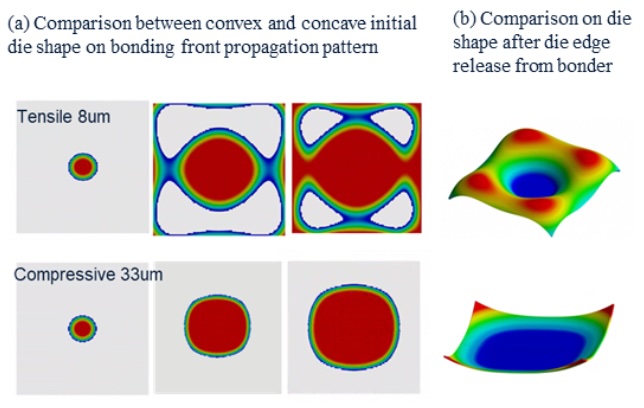
Fig. 8. (a) 인장 응력 다이(Tensile 8μm, 볼록)와 압축 응력 다이(Compressive 33μm, 오목)의 본딩 전선 전파 패턴 비교. 인장 다이는 가장자리에서 중앙으로 빠르게 퍼지는 반면, 압축 다이는 속도가 느리고 패턴이 불균일하다. (b) 노즐 분리 후 다이 형상 비교. 인장 다이(위)는 웃는 형태(smiling), 압축 다이(아래)는 우는 형태(crying)로 변형된다.
다이가 휘는 방향은 다이 내부에 남아 있는 응력의 종류와 관련이 있다. 다이 위에 쌓인 얇은 막들이 잡아당기는지(인장), 밀어내는지(압축)에 따라 휘는 방향이 달라지기 때문이다.
인장 응력 다이(볼록): 가장자리가 먼저 기판에 닿으면서 본딩 전선이 빠르게 바깥에서 안으로 퍼진다. 노즐에서 떨어진 뒤에는 다이 가장자리가 위로 올라가는 smiling(웃는 입 모양) 형태가 된다.
압축 응력 다이(오목): 가장자리가 반대 방향으로 휘어 있어서, 먼저 뒤집히듯 펴져야 접촉이 시작된다. 그래서 전선 속도가 늦고 퍼지는 모양도 고르지 않으며, 본딩 시간이 길어진다. 가장자리가 아래로 처지는 crying(우는 입 모양) 형태로 변형된다.
즉 같은 크기로 휘었더라도 어느 쪽으로 휘었느냐에 따라 접합이 퍼지는 방식 자체가 달라진다.
본딩 강도가 높을수록 스트레칭도 커진다
하이브리드 본딩에서 두 표면을 더 단단히 붙이기 위해 흔히 쓰는 방법이 플라즈마 활성화다. 플라즈마는 기체에 강한 에너지를 가해 원자와 전자가 분리된, 반응성이 매우 강한 상태다. 이 플라즈마로 표면을 처리하면 표면 원자들이 다른 원자와 결합하기 쉬운 활성 상태가 되어, 접합이 훨씬 강해진다.
접합의 세기는 접합 에너지로 나타내며, 단위는 J/m²다. 붙어 있는 두 면을 1m²만큼 떼어내는 데 필요한 에너지라는 뜻이다. 논문에 따르면 Si-Si 접합 에너지는 처리 전 약 0.5 J/m²에서 열처리(어닐링) 후 2 J/m² 수준까지 올라간다.
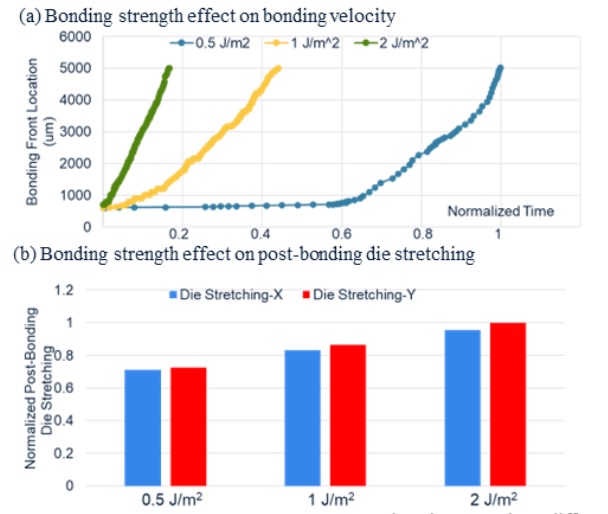
Fig. 9. (a) 접합 에너지(0.5 / 1 / 2 J/m²)에 따른 본딩 전선 속도 비교. 에너지가 높을수록 전선이 빠르게 전파된다. (b) 접합 에너지에 따른 본딩 후 다이 스트레칭(X, Y 방향) 비교. 에너지가 높아질수록 스트레칭도 함께 증가하는 trade-off 관계를 보인다.
접합 에너지가 높을수록 본딩 전선 속도가 빨라지는 것은 공정 시간 측면에서 이점이다. 하지만 동시에 다이 중앙의 인장 응력이 강해져 스트레칭도 증가한다.
순간접착제에 비유할 수 있다. 접착력이 약한 풀은 붙이는 동안 살짝 밀려도 자리를 잡으며 펴지지만, 강력한 순간접착제는 닿는 즉시 굳어버려 늘어나거나 비뚤어진 상태 그대로 고정된다. 표면이 서로를 강하게 끌어당길수록 가장자리가 먼저 단단히 붙어버리고, 중앙은 그만큼 더 강하게 당겨진다.
신뢰성을 위해 본딩 강도를 높이면 스트레칭이라는 부작용이 함께 커지는, 한쪽을 얻으면 다른 쪽을 잃는 trade-off(상충 관계)가 존재하는 셈이다.
페데스탈 형상이 스트레칭 방향을 바꾼다
페데스탈(pedestal)은 본딩 장비 노즐 끝에서 다이와 직접 맞닿아 다이를 받치는 받침대 부분이다. 진공 구멍이 뚫려 있어 다이를 빨아들이는 면이기도 하다. 논문은 이 페데스탈의 형상과 크기를 여러 가지로 바꿔가며 스트레칭에 미치는 영향을 시뮬레이션으로 비교했다.
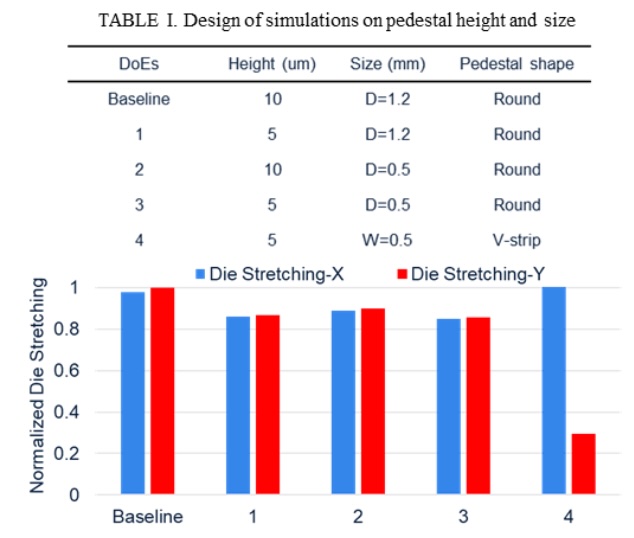
Fig. 10. 페데스탈 설계(Table I)에 따른 X/Y 방향 정규화 다이 스트레칭 비교. DoE 4(V-strip, 세로 줄무늬)에서 Y 방향 스트레칭이 기준(Baseline) 대비 약 0.3x로 대폭 감소한다. 원형(Round) 페데스탈은 DoE 1-3 모두에서 기준과 큰 차이가 없다.
그림의 DoE(Design of Experiments, 실험계획법)는 여러 변수를 체계적으로 바꿔가며 어떤 조건이 결과에 영향을 주는지 알아보는 실험 설계 방식이다. 여기서는 DoE 1~4가 서로 다른 페데스탈 설계를 뜻한다.
가장 눈에 띄는 결과는 V-strip(세로 줄무늬 페데스탈) 이다. 줄무늬 형태에서는 터치다운 직후 다이가 기판에 처음 닿는 면적이 커져, 진공이 다이를 붙잡아두기 어려워진다. 중앙을 붙잡는 힘이 약해지니 본딩 전선이 한 방향으로 균일하고 빠르게 퍼지고, 그 결과 Y 방향 스트레칭이 기준 대비 약 70% 감소한다(0.3배). 반면 페데스탈 높이와 직경 자체는 전체 본딩 패턴에 큰 영향을 주지 않는다.
앞서 설명한 원인, 즉 중앙이 진공에 붙잡혀 있는 동안 가장자리가 먼저 붙는다를 떠올리면 이 결과가 자연스럽게 이해된다. 중앙을 덜 붙잡으면 덜 늘어난다.
6×6mm 다이 검증
10×10mm 다이에서 검증된 모델이 다른 크기에서도 통하는지 확인하기 위해, 6×6mm 다이에 적용해 실험과 비교했다.
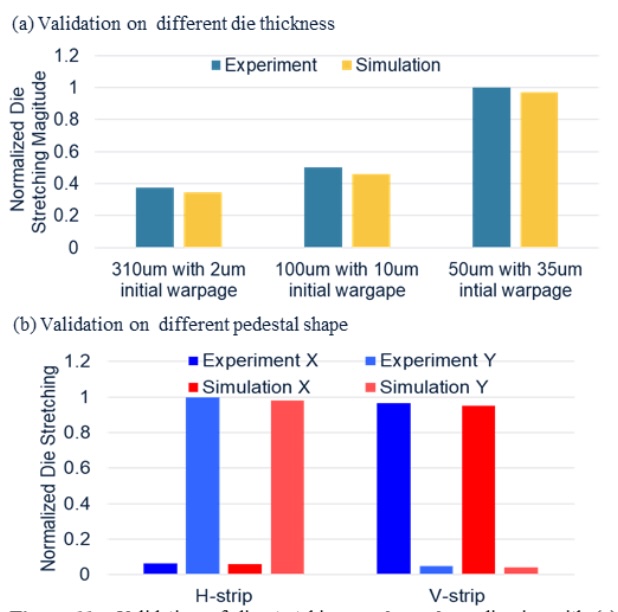
Fig. 11. 6×6mm 다이에서의 시뮬레이션 검증. (a) 두께와 초기 warpage 조건별 다이 스트레칭 비교(실험 파랑, 시뮬레이션 노랑). 두께가 얇고 warpage가 클수록 스트레칭이 크다. (b) H-strip과 V-strip 페데스탈에서의 X/Y 방향 스트레칭 비교. V-strip에서 Y 방향 스트레칭이 실험과 시뮬레이션 모두에서 거의 0으로 수렴한다.
두께 310μm에 워피지 2μm인 다이는 스트레칭이 거의 없고, 두께 50μm에 워피지 35μm인 다이는 스트레칭이 크다.
여기에는 연쇄 관계가 숨어 있다. 다이가 얇아질수록 휘어지기 쉽고(두꺼운 책보다 종이 한 장이 쉽게 휘듯), 워피지가 클수록 스트레칭이 심해진다. 칩을 더 많이 쌓기 위해 다이를 점점 얇게 만드는 추세를 생각하면, 이 문제는 앞으로 더 중요해질 수밖에 없다.
Fig. 11(b)에서는 가로 줄무늬(H-strip)와 세로 줄무늬(V-strip) 페데스탈을 비교했는데, V-strip에서 Y 방향 스트레칭이 실험과 시뮬레이션 모두에서 거의 0으로 수렴했다. 페데스탈 형상 효과가 다이 크기가 달라져도 유지된다는 뜻이다.
초기 워피지를 줄이면 스트레칭이 70% 감소한다
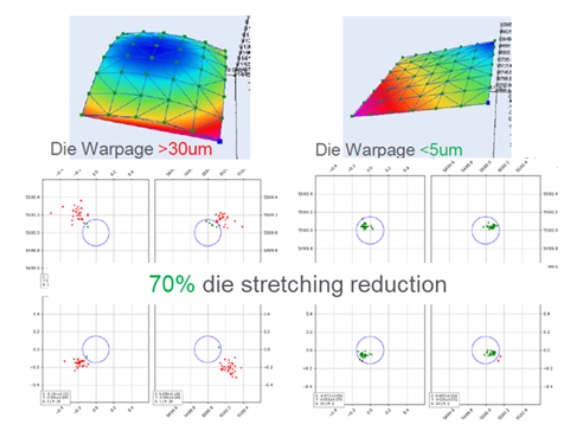
Fig. 12. 6×6mm 다이에서 초기 warpage 저감 효과. 왼쪽(warpage >30μm)은 스트레칭 분포가 넓고 오차가 크지만, 오른쪽(warpage <5μm)은 스트레칭이 크게 줄어 분포가 원점 근처에 집중된다. 초기 warpage를 35μm에서 5μm 미만으로 낮추는 것만으로 다이 스트레칭을 70% 저감했다.
Fig. 12의 두 그림에서 점 하나하나는 측정 위치의 어긋남을 나타내고, 점들이 가운데(원점)에 모여 있을수록 어긋남이 작다는 뜻이다. 워피지가 30μm를 넘는 왼쪽은 점들이 넓게 흩어져 있고, 5μm 미만인 오른쪽은 원점 근처에 촘촘히 모여 있다.
이것이 논문에서 가장 실용적인 결론이다. 반도체 제조는 크게 웨이퍼 위에 회로를 새기는 전공정(front-end, upstream)과 완성된 칩을 자르고 쌓고 포장하는 후공정(back-end)으로 나뉜다. 본딩 장비나 소재를 바꾸는 복잡한 후공정 개선 없이, 전공정 단계에서 다이가 덜 휘도록 관리하는 것만으로 스트레칭을 70% 줄일 수 있다는 것이다. 실험과 시뮬레이션 모두 이 결과를 일관되게 지지한다.
정리하며
이 논문의 핵심 기여는 D2W 하이브리드 본딩에서 다이 스트레칭이 발생하는 물리적 메커니즘을 시뮬레이션으로 처음 체계적으로 규명했다는 점이다.
결론을 한 문장으로 요약하면 이렇다. 다이 스트레칭은 진공이 중앙을 붙잡고 있는 동안 가장자리 접합이 먼저 고정되면서 생기는 필연적인 현상이며, 초기 워피지를 줄이고 페데스탈 형상을 최적화하면 크게 완화할 수 있다.
본딩 강도와 스트레칭이 trade-off 관계에 있다는 점도 중요한 시사점이다. 강한 접합을 위해 표면 처리를 강화할수록 스트레칭이 커진다. 칩을 더 얇게, 더 촘촘한 피치로 쌓아야 하는 흐름 속에서, 앞으로 D2W 본딩 공정 설계는 이 trade-off를 얼마나 잘 최적화하느냐가 핵심 과제가 될 것으로 보인다.
용어 정리
| 용어 | 한 줄 설명 |
|---|---|
| 웨이퍼 / 다이 | 칩을 만드는 둥근 실리콘 원판 / 원판에서 잘라낸 칩 한 조각 |
| 3D 적층 | 칩을 아파트처럼 위로 쌓아 집적도와 속도를 높이는 기술 |
| 솔더 범프 | 칩 단자를 연결하는 아주 작은 땜납 공 |
| 하이브리드 본딩 | 땜납 없이 구리 패드와 절연막을 함께 직접 맞붙이는 접합 기술 |
| W2W / D2W | 웨이퍼끼리 통째로 붙이기 / 좋은 다이만 골라 웨이퍼에 하나씩 붙이기 |
| 피치 | 이웃한 연결 단자 사이의 간격 |
| 오버레이 오차 | 위아래 패드가 정확히 겹치지 않고 어긋난 정도 |
| 워피지 | 얇은 다이나 웨이퍼가 휘어 있는 정도 (볼록 convex / 오목 concave) |
| 인장 / 압축 응력 | 물체 내부에서 잡아당기는 힘 / 누르는 힘 |
| 다이 스트레칭 | 본딩 과정에서 다이가 늘어난 채로 고정되는 현상 |
| 본딩 전선 | 이미 붙은 영역과 아직 떠 있는 영역 사이의 경계선 |
| Lennard-Jones 포텐셜 | 가까우면 끌어당기고 너무 가까우면 밀어내는 힘을 나타내는 식 |
| CFD | 컴퓨터로 유체(공기, 물 등)의 흐름을 계산하는 방법 |
| 플라즈마 활성화 | 반응성이 강한 플라즈마로 표면을 처리해 접합을 강하게 만드는 공정 |
| 접합 에너지 (J/m²) | 붙은 두 면을 단위 면적만큼 떼어내는 데 필요한 에너지 |
| 페데스탈 | 본딩 노즐 끝에서 다이를 받치고 진공으로 붙잡는 받침대 |
| DoE | 여러 변수를 체계적으로 바꿔가며 영향을 알아보는 실험 설계 |
| 전공정 / 후공정 | 웨이퍼에 회로를 새기는 단계 / 칩을 자르고 쌓고 포장하는 단계 |
| trade-off | 한쪽을 얻으면 다른 쪽을 잃는 상충 관계 |